·Ценность основного процесса
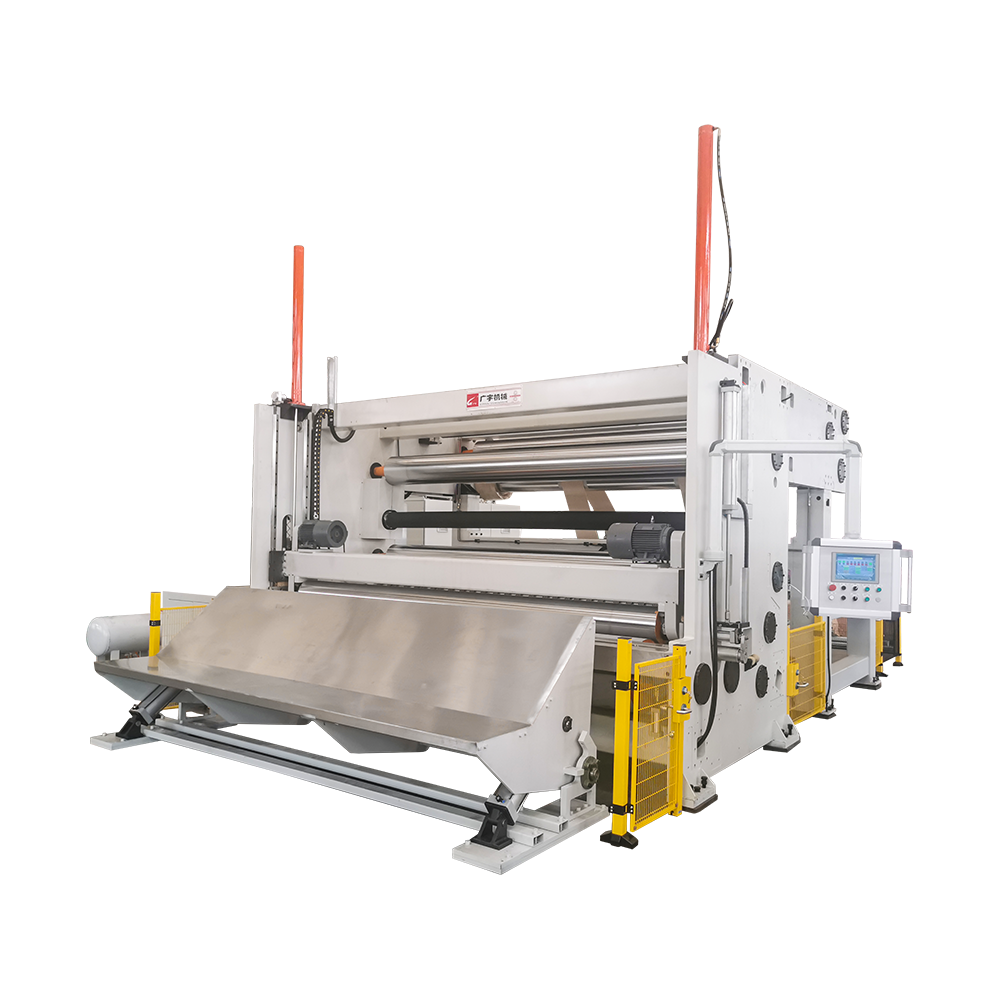
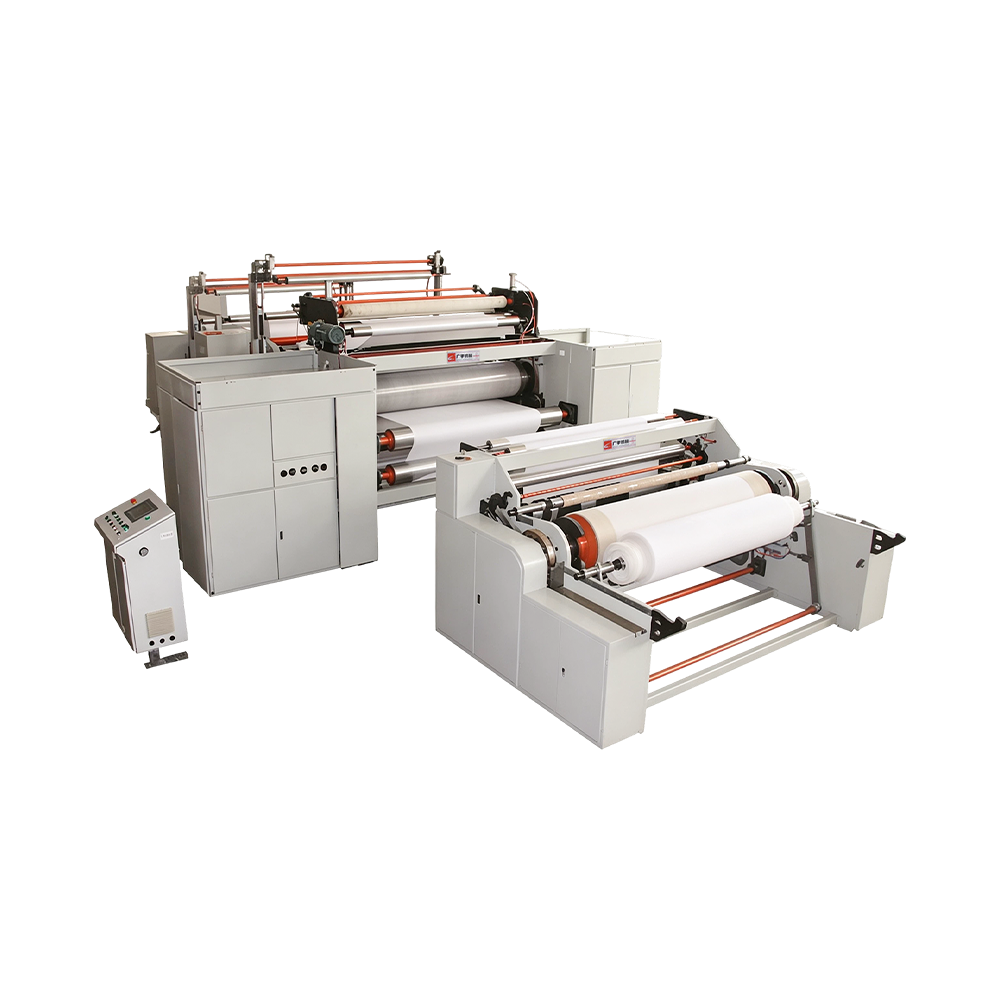
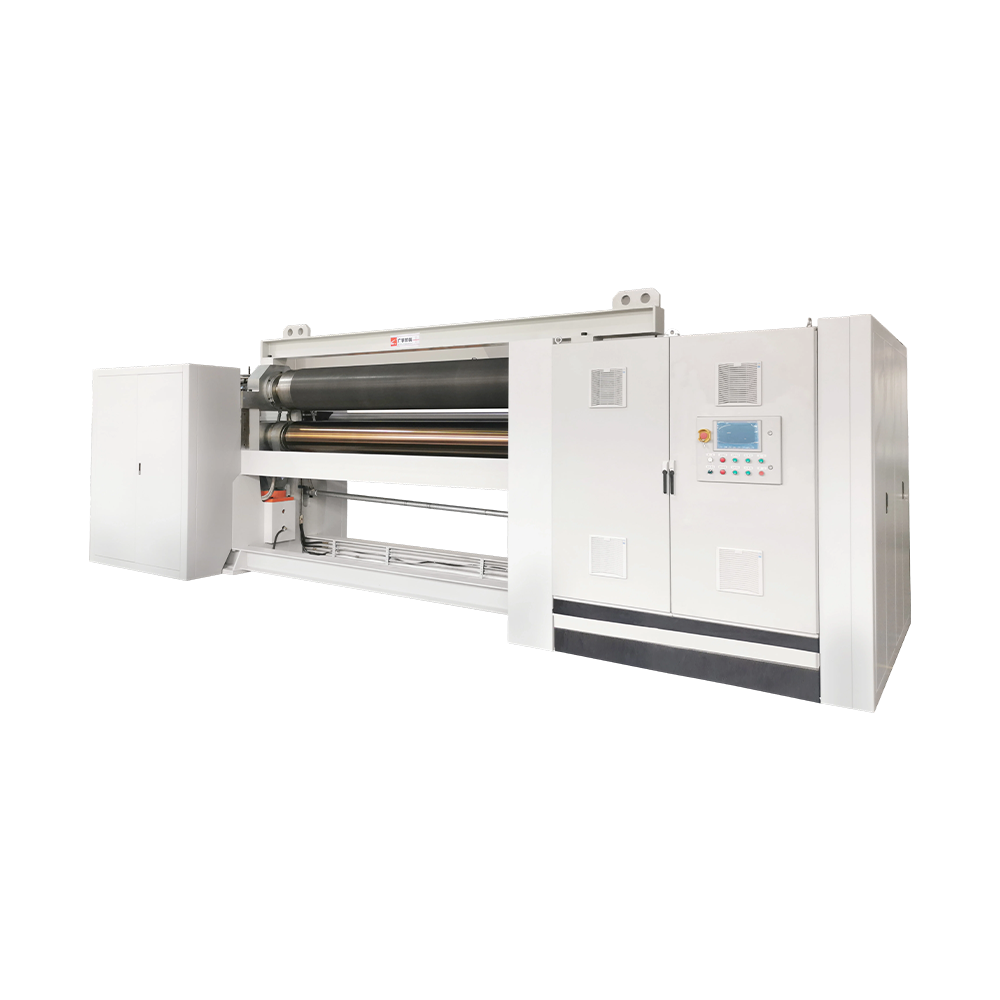
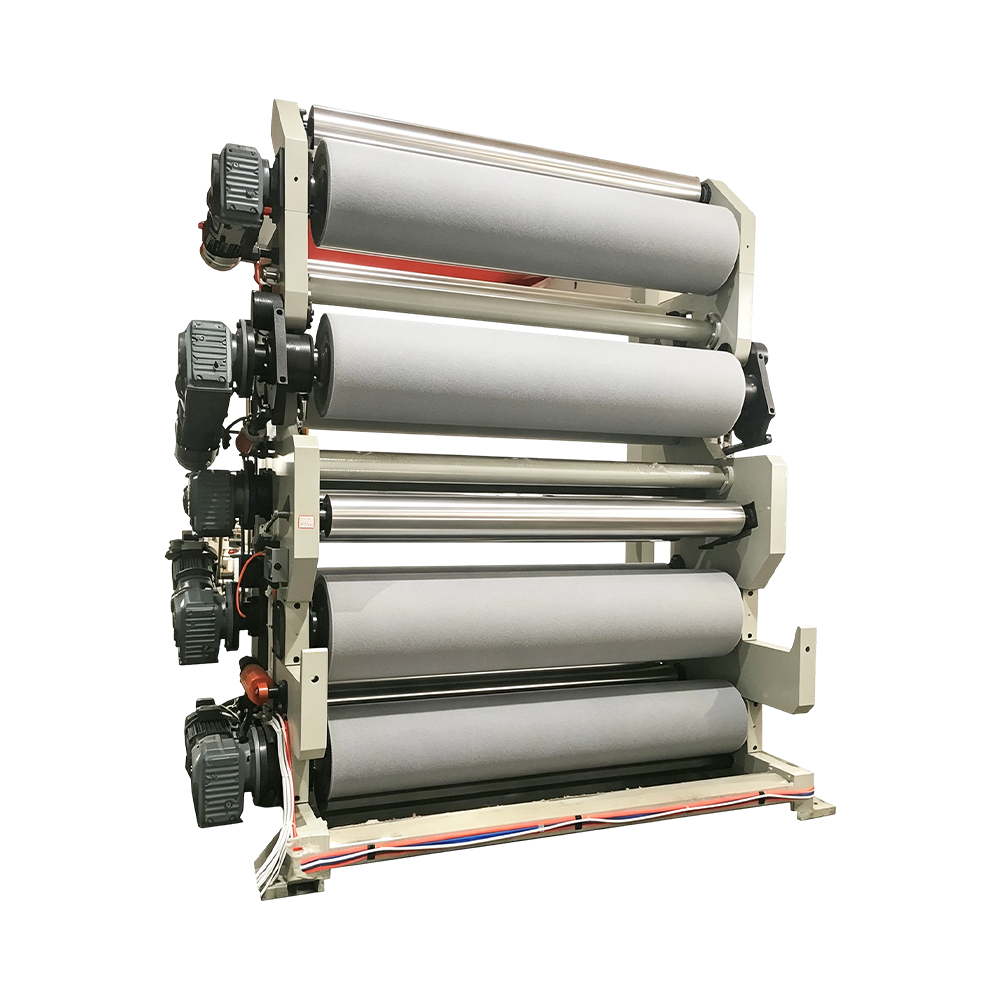
Обычное одностороннее‑ оборудование требует двух‑проходной обработки, что приводит к непостоянной глубине рисунка и плоскостности между передней и задней поверхностями, а также к ошибкам позиционирования и потерям материала на растяжение во время переворачивания. В этой машине используются точно подобранные верхние и нижние рабочие ролики из специального сплава, при этом настройки рисунка, округлости и температуры полностью синхронизированы. При прохождении полотна через зазор обе стороны одновременно формируются с рельефными/тиснеными текстурами, а функция каландрирования устраняет складки и изменения толщины. Два процесса объединены в один, что одновременно сокращает время производства и процент брака.
·Основные рабочие единицы
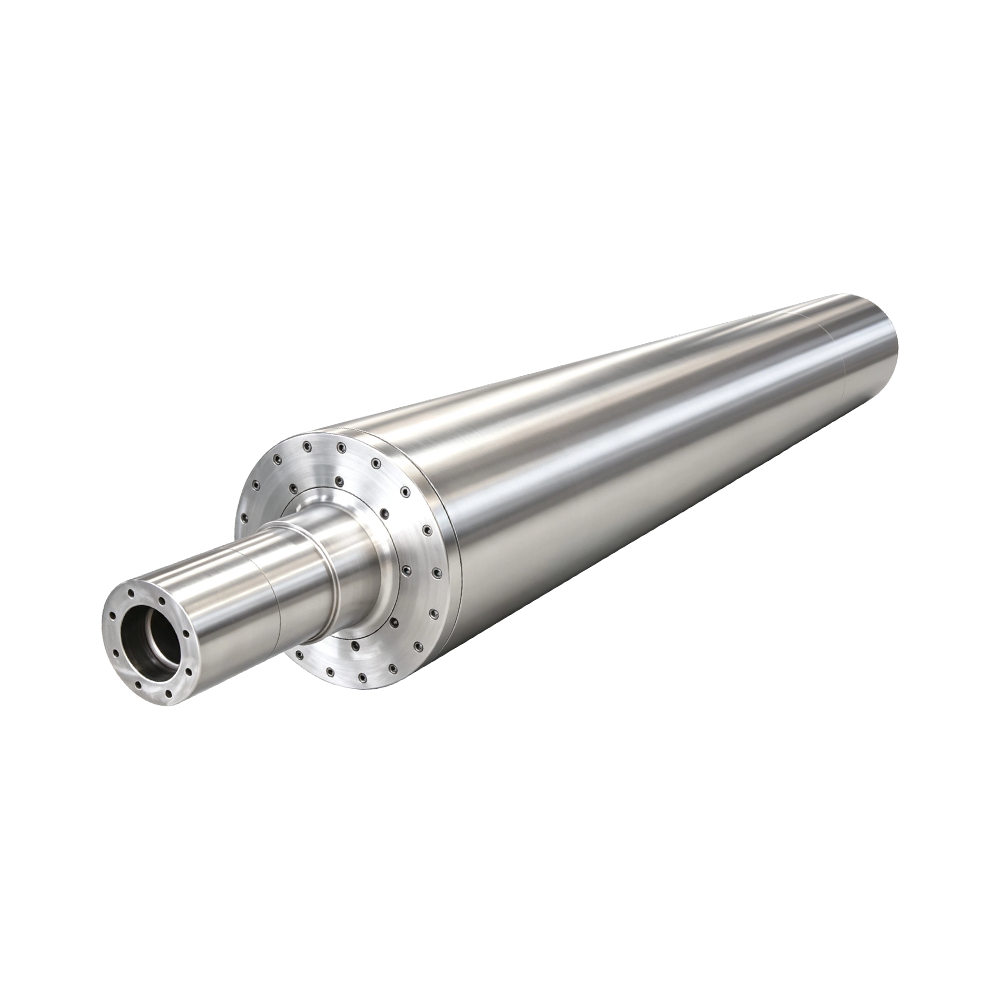
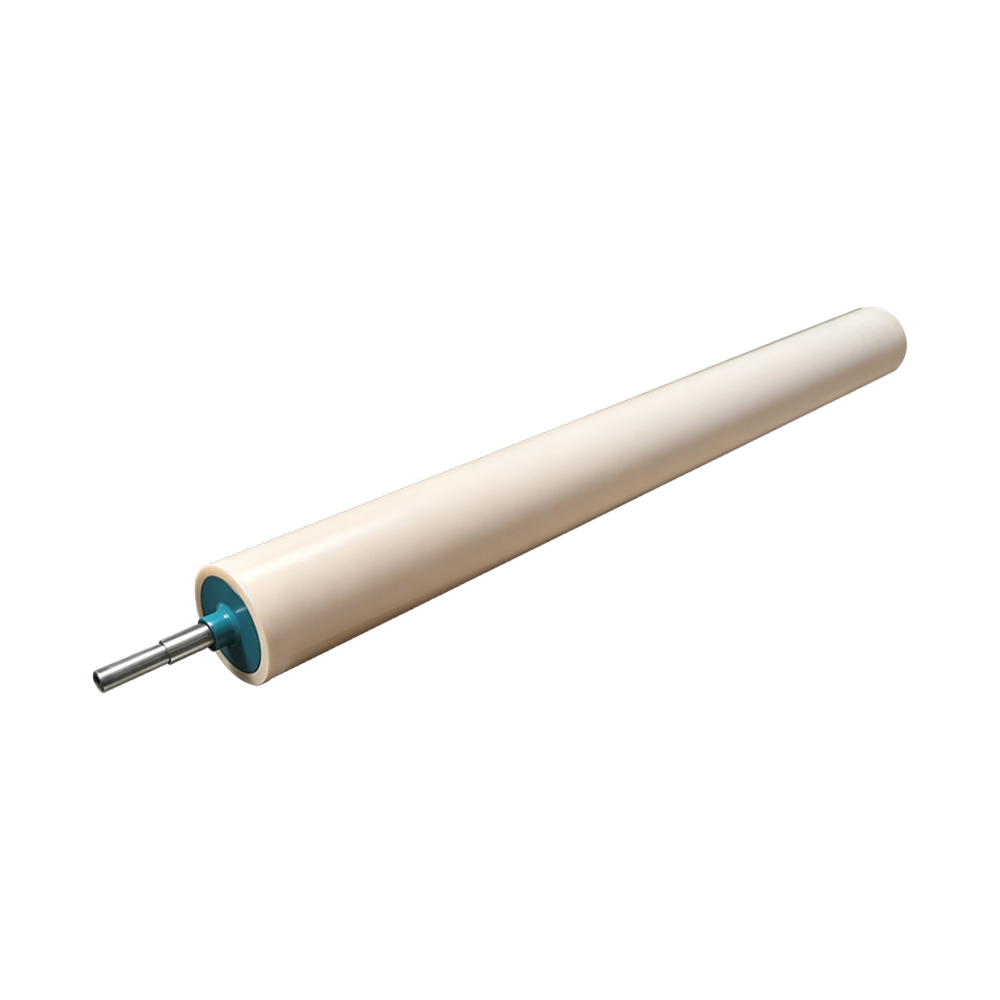
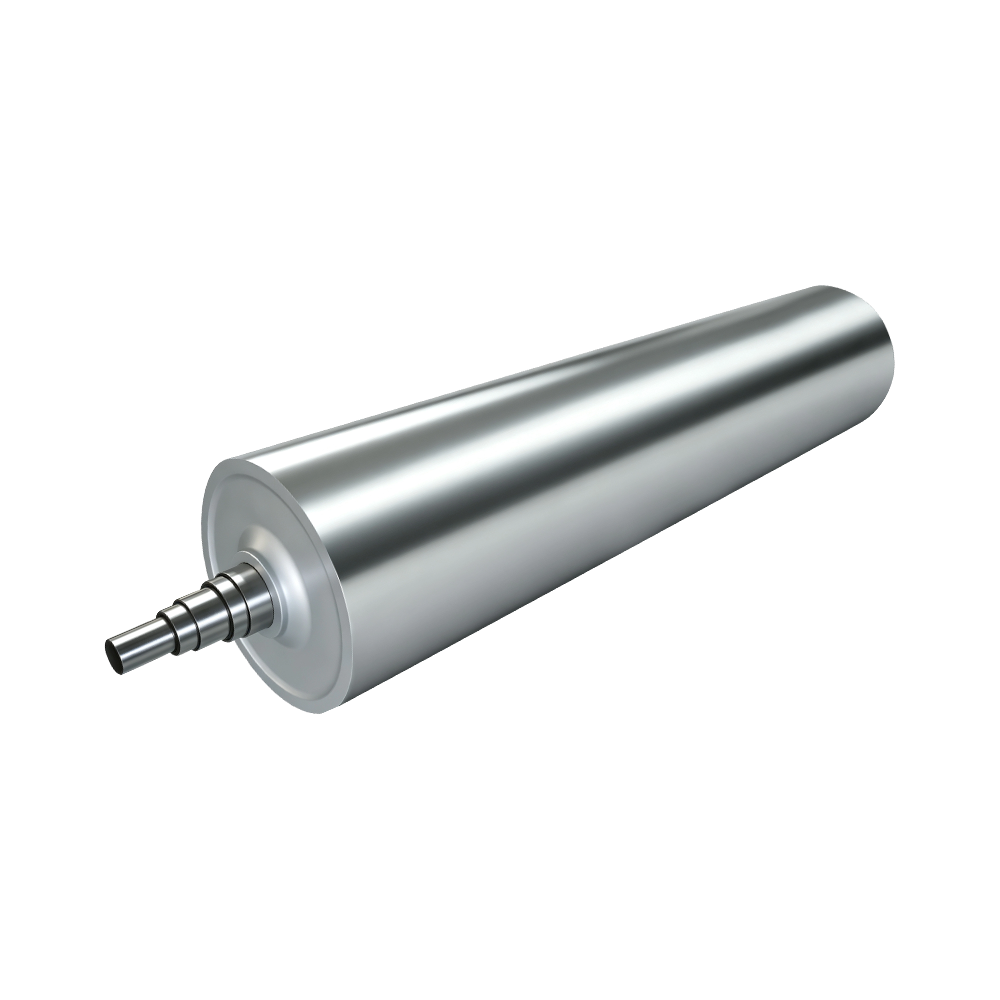
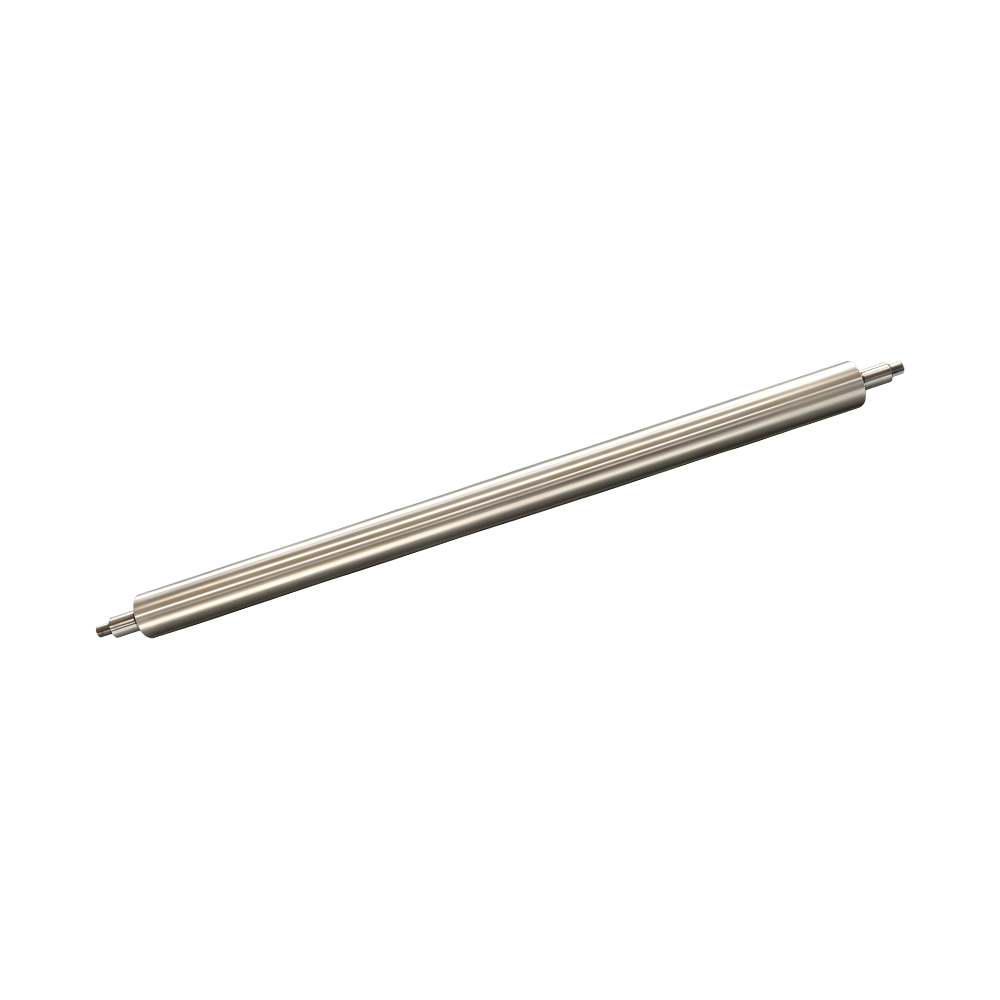
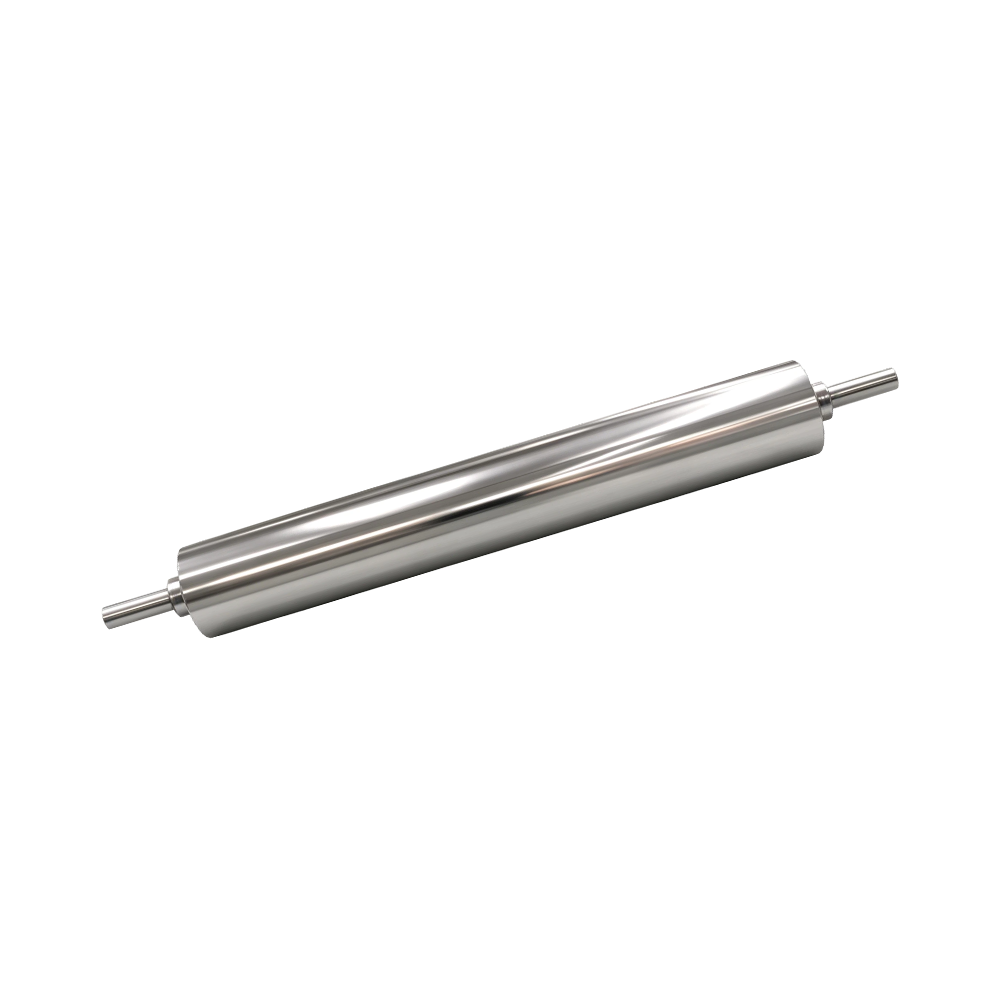
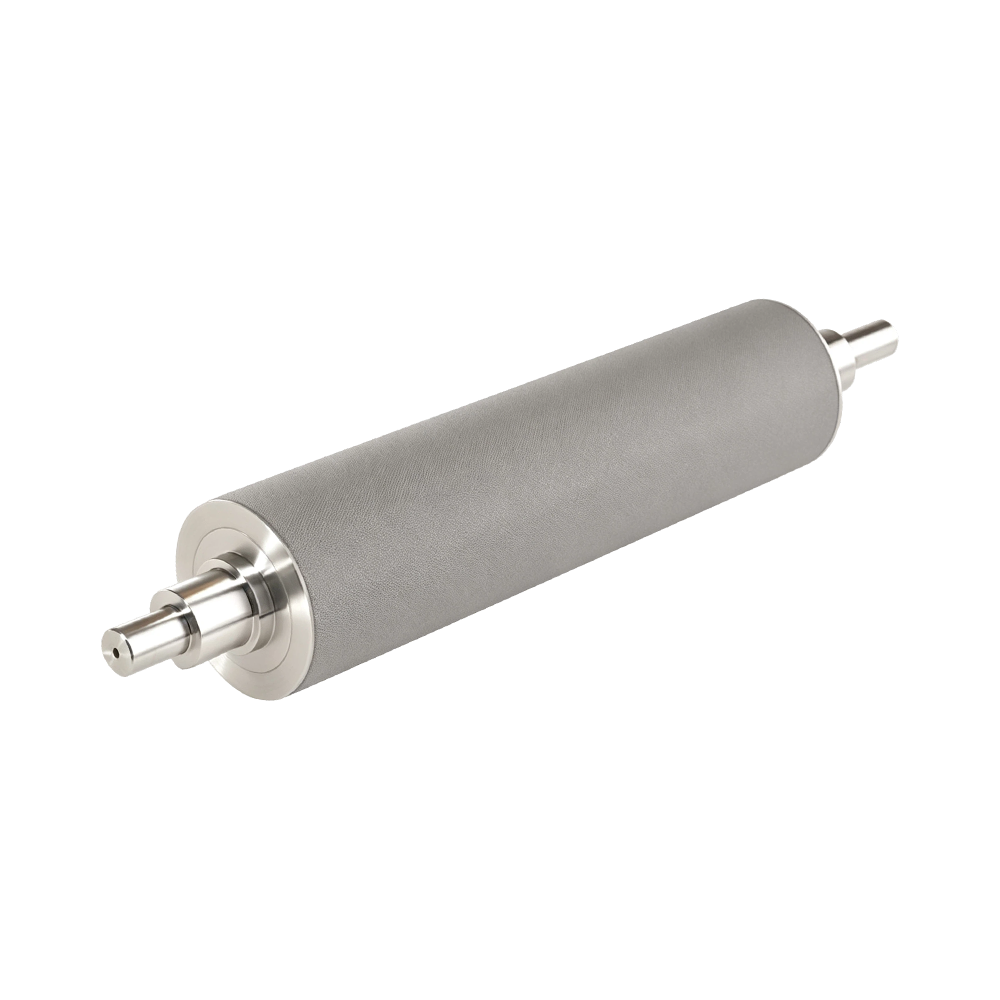
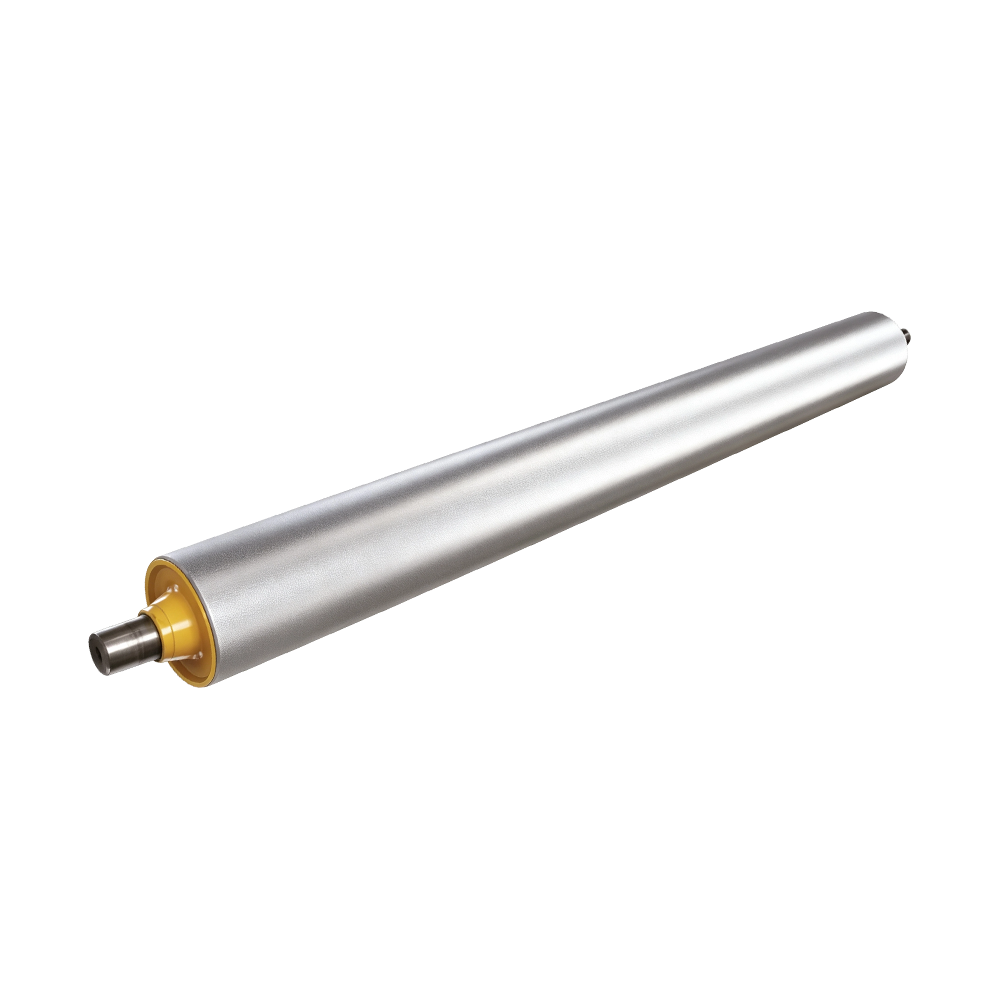
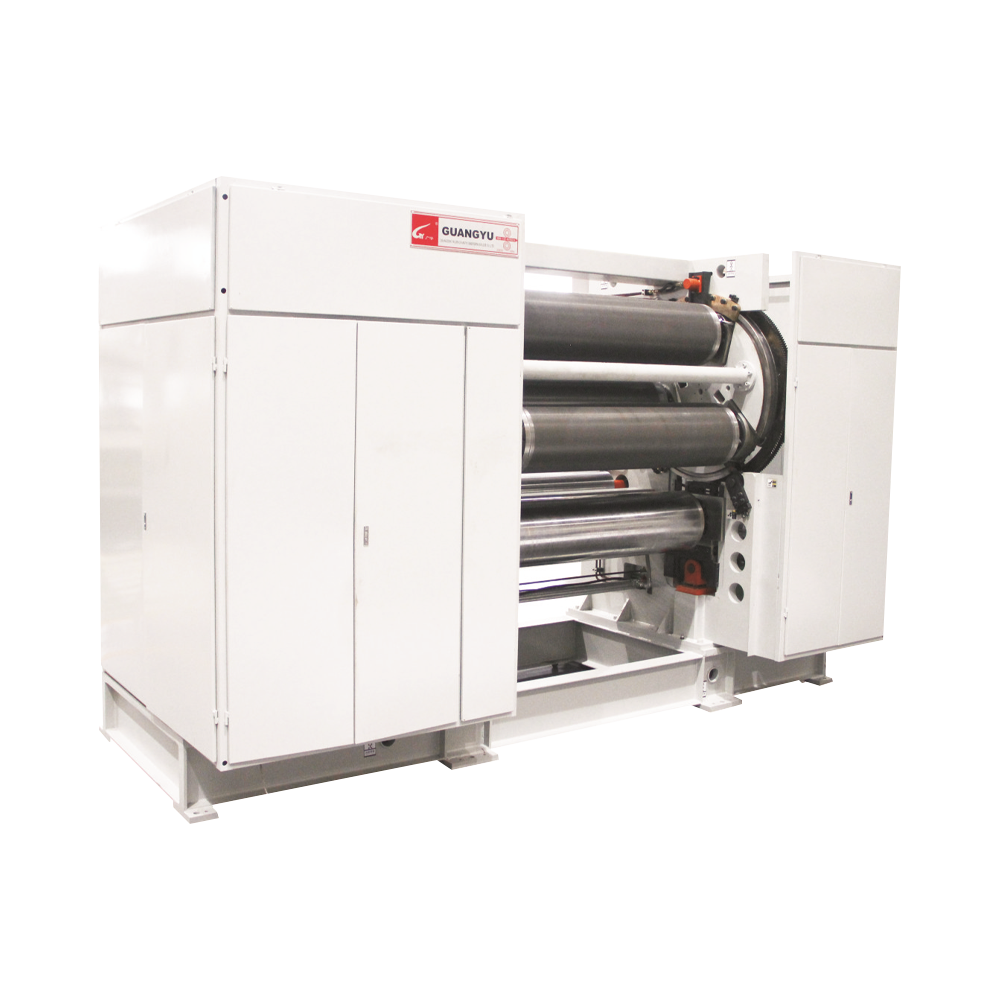
Верхние и нижние рабочие ролики представляют собой соответствующие композитные ролики собственного‑производства из Гуанъюя, изготовленные из цельнокованых подложек из легированной стали с узорами, выполненными как единое целое с помощью пяти‑осевой лазерной гравировки, и поверхностью‑, армированной твердым хромированным или керамическим покрытием. Верхний и нижний ролики предварительно‑сопоставляются и обкатываются‑ перед поставкой с допуском рисунка‑глубины ≤±0,003 мм и погрешностью параллельности ≤±0,004 мм, что гарантирует сохранение четкости рисунка даже после миллионов циклов высокоскоростной‑прокатки стали‑к‑стали. В отличие от машин, собранных из приобретенных роликов, это оборудование отличается материалами роликов, твердостью и глубиной рисунка, откалиброванными исключительно в соответствии с максимальным линейным давлением машины, что снижает затраты на ремонт и техническое обслуживание повторной‑гравировки.
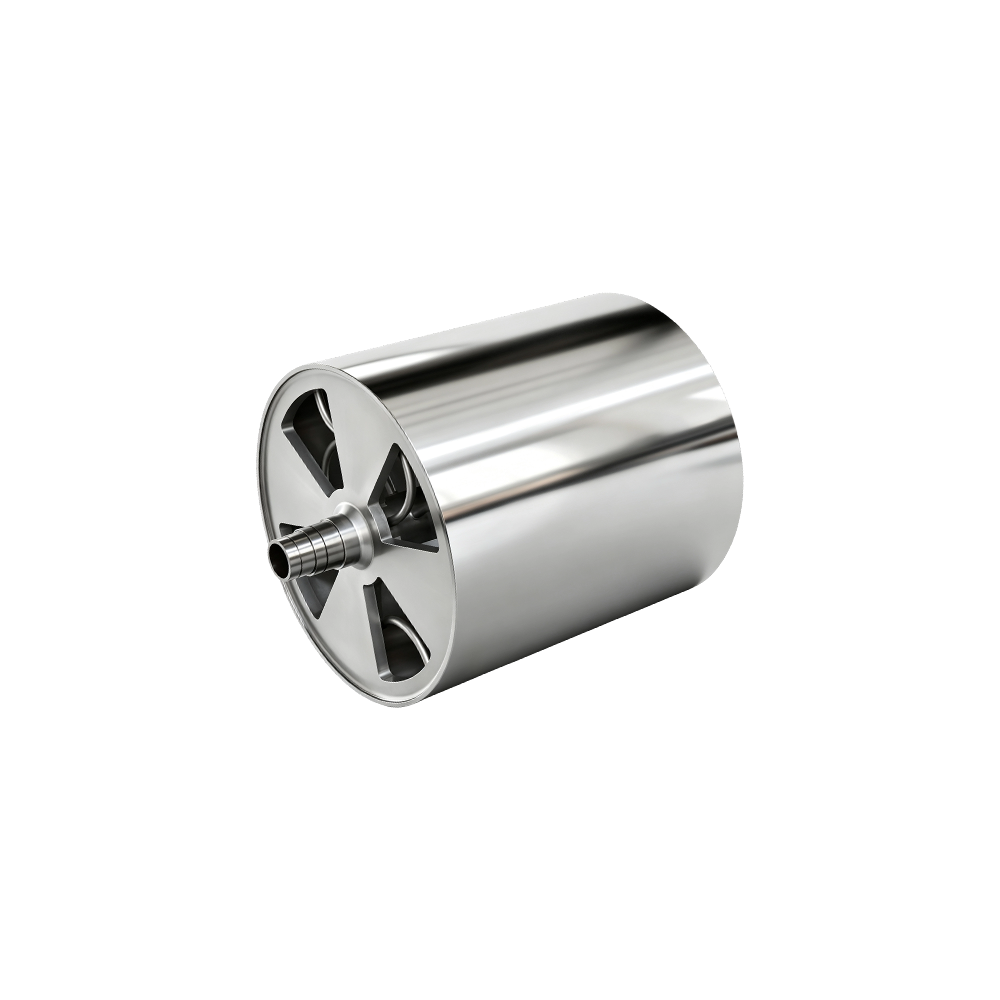
Оба ролика оснащены встроенными‑циркуляционными тепловыми‑каналами регулирования температуры масла‑потока, сопряженными с независимыми модулями регулирования температуры‑, что обеспечивает синхронную фиксацию разницы температур между верхним и нижним роликами и по всей поверхности ролика в пределах ≤±0,7 °C с минимальными осевыми колебаниями температуры. Большинство двухсторонних‑ машин, представленных на рынке, нагревают только один ролик, в то время как другой работает при температуре окружающей среды под давлением, что приводит к неравномерному воздействию тепла на обе стороны материала—, что приводит к скручиванию/деформации, при этом на одной стороне образуются четкие узоры, а на другой — слабые. Сбалансированный нагрев этой машины с обеих сторон полностью устраняет подобные дефекты, что обеспечивает очень однородную текстуру по всему рулону готовой продукции.
·Интеллектуальная система контроля давления
Оснащенный сегментированной серво‑гидравлической системой управления равномерным‑ давлением и многоточечными ‑давлением‑ модулями обратной связи, отклонение давления по всему зазору составляет ≤±0,02 МПа, что позволяет в режиме реального времени‑ компенсировать незначительные прогибы/провисания широкого ролика под нагрузкой—, устраняя распространенные проблемы с широким‑ полотном, такие как слишком глубокое тиснение по краям и недостаточное каландрирование в центре. Параметры давления плавно регулируются в зависимости от твердости различных материалов —тонких металлических листов, пластиковых пленок, бумаги, нетканых материалов и т. д.—, что гарантирует, что легкие подложки не будут раздавлены, а тяжелые листы получат полностью уплотненные узоры. Одна машина с высокой гибкостью удовлетворяет разнообразные потребности в материале‑переделке.
·Структурная надежность
Цельный литой‑стальной каркас подвергается длительному отжигу для снятия напряжений‑разгрузки, чтобы полностью устранить внутренние литейные напряжения, гарантируя, что длительная‑прокатка стали‑к‑стали под высоким‑давлением не приведет к деформации каркаса или резонансному сдвигу. Зубчатые передачи и компоненты подшипниковой передачи многократно предварительно‑обкатываются и калибруются перед поставкой, при этом меры калибровки с тройным люфтом‑обеспечивают круглосуточную работу при больших‑нагрузках без люфта и вибрации. Машина работает с низким уровнем шума и чрезвычайно низким уровнем отказов, идеально подходит для непрерывного крупно‑объемного производства на заводах по производству строительных материалов и упаковки.
·Операционная экономика
Два процесса, выполняемые за один проход, снижают совокупные затраты труда и энергии более чем на 30 %; интеллектуальное управление давлением и температурой в замкнутом‑контуре снижает растяжение материала и процент брака при поломке на 80 %; парные ролики, соответствующие заводским‑контурам, обеспечивают более длительный срок службы, что значительно снижает ежегодную замену и частоту шлифования. Одна машина вмещает несколько материалов —металл, пленку, бумагу и нетканые материалы—, что устраняет необходимость в нескольких однофункциональных‑ устройствах и оптимизирует как площадь пола, так и инвестиции в оборудование. Готовые листы имеют симметричные и хорошо‑пропорциональные текстуры с обеих сторон с равномерными трехмерными‑ эффектами рельефа. После каландрирования поверхности листов достигают необходимого блеска и плоскостности, без волнистой деформации или разницы в толщине, что значительно повышает рыночный потенциал конечной продукции.

 английский