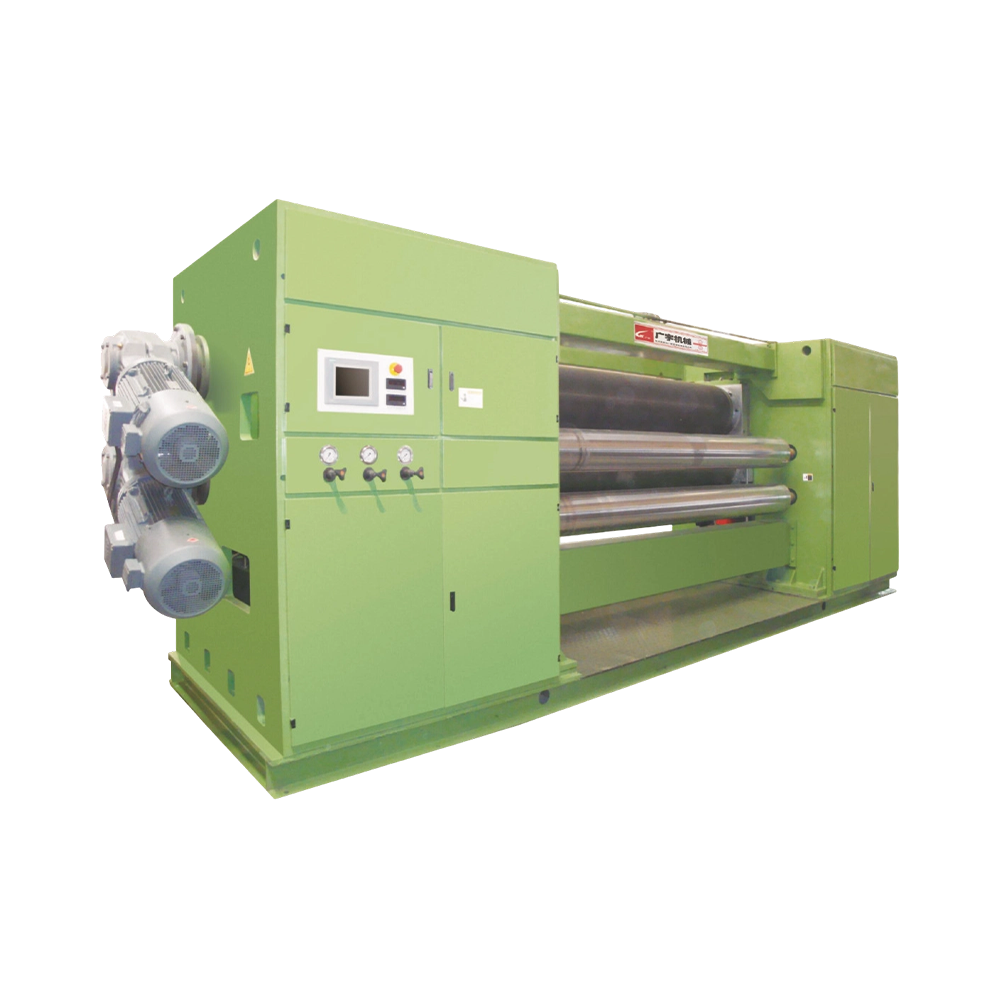
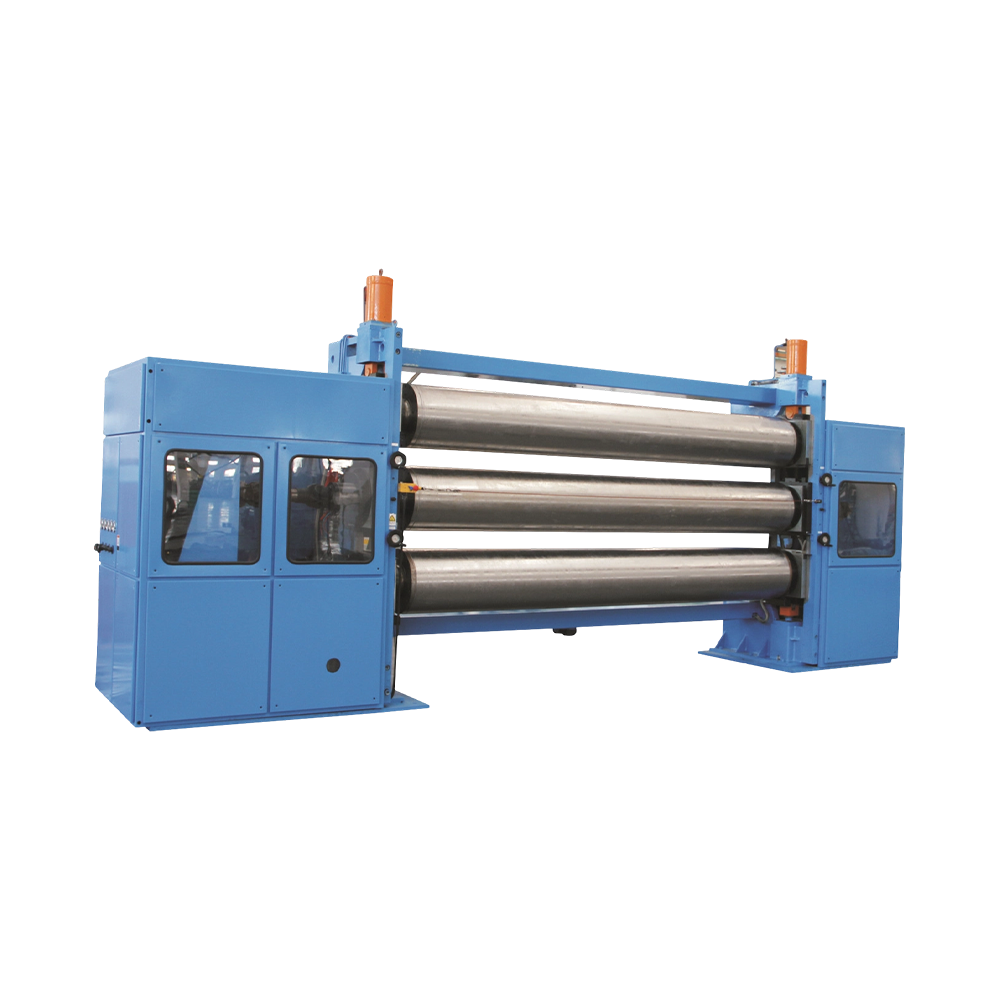
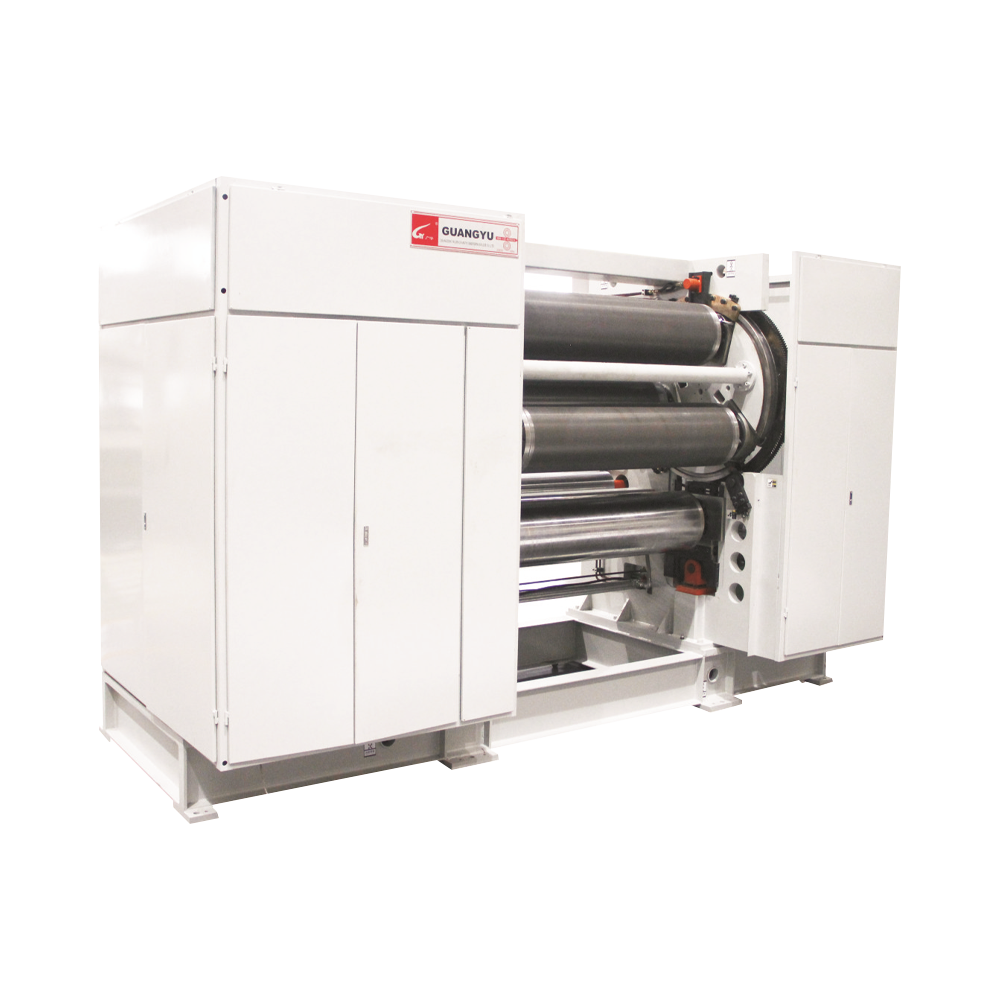
·Металлургическая композитная двухслойная структура
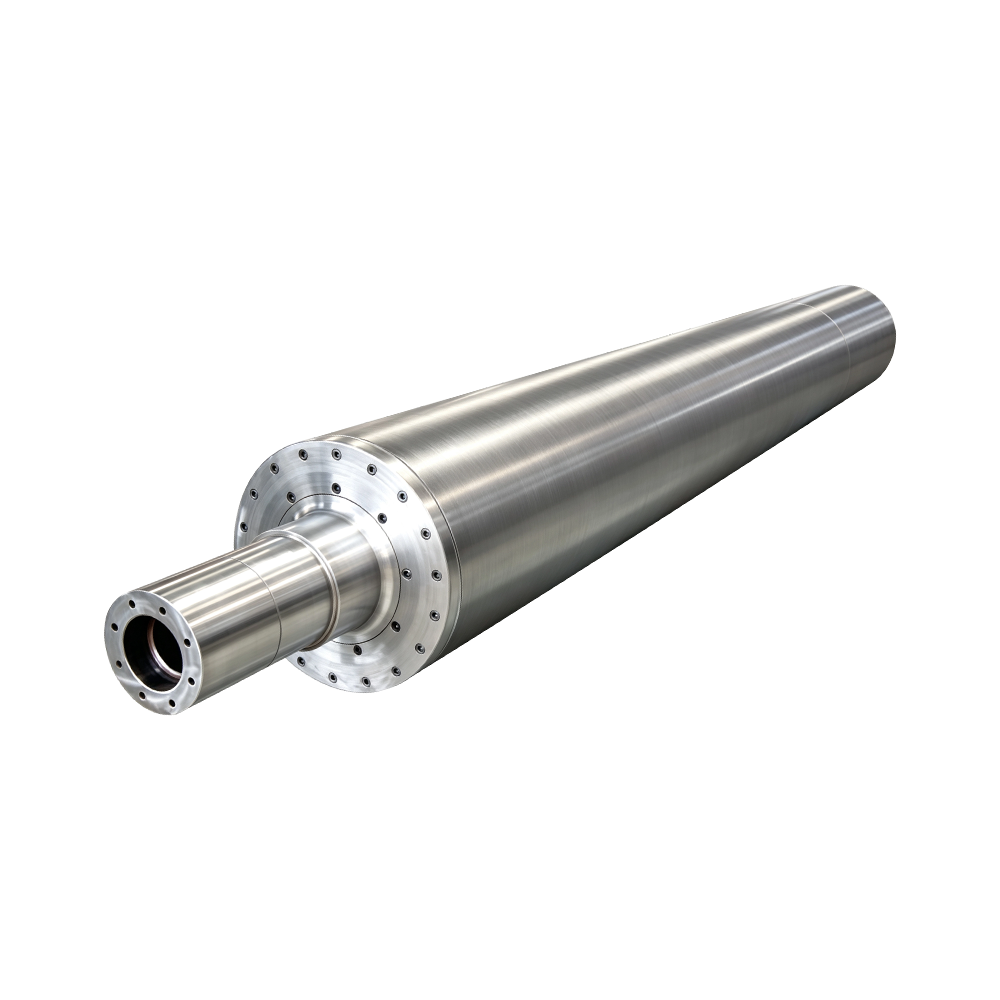
Решает фундаментальную отраслевую дилемму баланса твердости и вязкости в условиях горячей прокатки. В обычных горячекатаных валках, представленных на рынке, используется однолегированная сталь или однослойный чугун, что приводит к образованию однородной, но монолитной металлографической структуры, которая не выдерживает одновременного высокотемпературного термического удара и сжатия под большой нагрузкой: высокая твердость приводит к термическому растрескиванию и сколам кромок, а высокая вязкость приводит к быстрому износу поверхности. Процесс центробежного литья металлургического композита заключается в сплавлении внешнего высокохромистого никель-молибденового жаропрочного и износостойкого сплава с внутренней высокопрочной кованой стальной основой в единую металлургическую связь —без расслоения, отслаивания или напряжений на границе раздела. Плотные карбиды на поверхности обеспечивают износостойкость при высоких температурах, а высокопрочная структура сердечника поглощает удары больших нагрузок, полностью устраняя три основных дефекта: термическое усталостное растрескивание, разрушение поверхности и изгиб тела валка.
·Каналы потока с контролируемой градиентной температурой
Подавляет концентрацию термических напряжений на поверхности валков, предотвращая периодические термические трещины и локальные дефекты истончения. В отличие от простых сэндвич-структур водопропускных каналов обычных валков, независимо разработанная циркуляционная теплообменная полость с турбулентным потоком —оптимизированная посредством моделирования гидродинамики— обеспечивает равномерную скорость среды и теплообмен без мертвых зон, поддерживая чрезвычайно минимальные осевые и радиальные градиенты температуры и постоянно удерживая перепады температур поверхности валка в пределах ≤±0,65°C. Такое стабильное тепловое равновесие значительно снижает потери металлографической термической усталости, предотвращая укрупнение зерна, размягчение поверхности и возникновение микротрещин, вызванных локальным перегревом. Он особенно хорошо подходит для формования нетканых материалов, толстых пленок и тканей под высоким давлением в горячем рулоне, обеспечивая высокую равномерность толщины, базовой массы и плотности по всему рулону материала.
·Многоступенчатая градиентная термообработка
Точное слоистое металлографическое регулирование обеспечивает сочетание высокой твердости поверхности и износостойкости с ударопрочностью сердечника и устойчивостью к деформации. Обычные ролики подвергаются равномерной одностадийной термической обработке, что обеспечивает единое значение твердости, которое не может соответствовать сложным условиям горячей прокатки. Четырехэтапный процесс термообработки —сегментированная нормализация, поверхностная закалка, общий отпуск и старение для снятия вибрационных напряжений— точно контролирует металлографический градиент: поверхностные карбиды тонко и равномерно распределены для высокой твердости, сопротивления трению и стойкости к горению; основная матрица имеет измельченные зерна для высокой вязкости, сопротивления сжатию и сопротивления деформации. При частых пусках и остановках, неравномерной толщине материала и мгновенных ударных нагрузках не происходит точечной коррозии, откола поверхности или небольшого изгиба корпуса валка —идеально подходит для прерывистого промышленного массового производства.
·Тройная динамическая балансировка
Компенсирует деформацию, вызванную высокотемпературной нагрузкой, устраняя следы вибрации при высокоскоростной горячей прокатке и сморщивание ткани. Обычные ролики подвергаются только динамической балансировке без нагрузки при комнатной температуре; при высокотемпературном сжатии они испытывают упругую деформацию и эксплуатационную вибрацию, что приводит к периодическим поперечным полосам и отклонениям толщины на готовых поверхностях. Три этапа калибровки —грубая балансировка после первоначальной обработки, вторичная балансировка после термообработки и прецизионная окончательная балансировка в условиях имитации большой нагрузки— позволяют достичь высокоточной динамической балансировки класса G0.8 перед отправкой. В комбинированных условиях высокой температуры, высокого давления и высокой скорости радиальное биение при полной нагрузке стабильно поддерживается на уровне ≤0,0025 мм, что полностью устраняет разрыхление волокон, неравномерное уплотнение и дефекты поверхностной ряби, вызванные вибрацией роликов во время горячей прокатки нетканых материалов и волокнистых матов.
·Интегрально сформированная микротекучая направляющая текстура
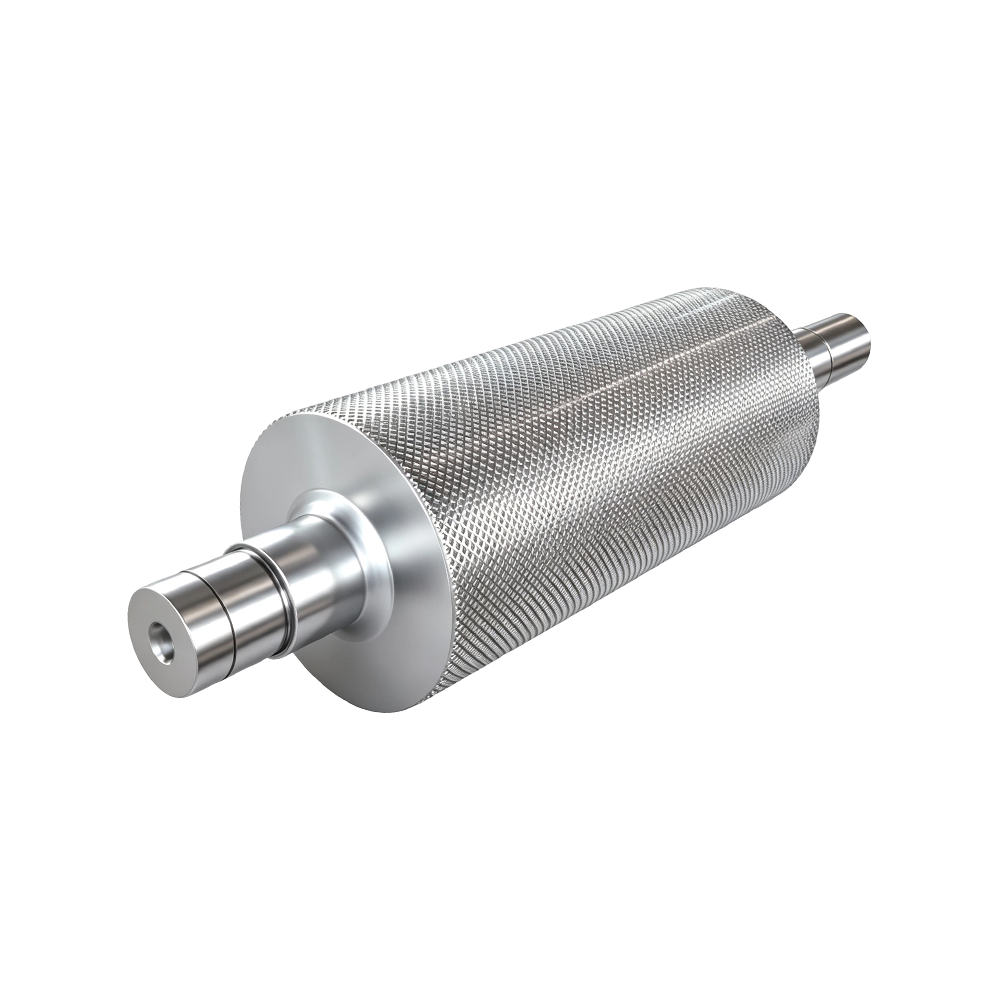
Физически отводит влагу от горячей прокатки, устраняя вздутие, расслоение и дефекты в виде пятен влаги в композитных слоях. При горячей прокатке нетканых материалов спанлейс, композитных волоконных тканей и полотен мокрой укладки свободная влага, скопившаяся внутри материала, не может выйти наружу при уплотнении обычными гладкими роликами горячей прокатки, что легко приводит к образованию пузырьков, расслоению и остаточным влажным пятнам на готовых изделиях. Точки и канавки для направления потока микрометрового масштаба, фрезерованные как единое целое на этапе отделки, полностью монолитны с подложкой —в отличие от текстур, гравированных лазером или нанесенных распылением после обработки, которые подвержены износу, отслоению и накоплению. Во время горячей прокатки влага быстро отводится, что позволяет слоям волокон более плотно уплотняться и более равномерно соединяться, что значительно повышает прочность межламинарного соединения композитного слоя и выход готового продукта.
·Высокоплотная металлографическая структура
Отличная стойкость к термической усталости, подходит для длительного чередования циклов нагрева и охлаждения без образования трещин и сколов на поверхности валков. Ролики горячей прокатки работают в самых жестких условиях среди всех типов роликов, непрерывно подвергаясь высокотемпературному нагреву, контакту с материалами комнатной температуры, быстрому охлаждению и повторному нагреву в высокочастотных термических циклах. Обычные ролики очень подвержены термическим усталостным трещинам и растрескиванию сетки. Благодаря очистке очищенного сырья, центробежному уплотняющему формованию и многочисленным этапам старения для снятия напряжений внутренние примеси, пористость и дефекты усадки сводятся практически к нулю, что обеспечивает исключительную металлографическую структурную стабильность, выдерживающую миллионы термических циклов. Даже после длительного массового производства поверхность валков остается гладкой и плотной, что устраняет необходимость частого точения и восстановления поверхности, что значительно снижает затраты на техническое обслуживание и потери времени простоя.
·Адаптивность процесса
Валики для тиснения фокусируются на воспроизведении трехмерных узоров; валики для матовой отделки делают акцент на сатиновом сглаживании пленок; валики для нанесения покрытий используют функциональные покрытия для обеспечения антипригарных и антикоррозионных свойств. Основная функция горячекатаного валика заключается в уплотнении, склеивании и формовании объемных волокон или расплавленных пластиковых подложек с использованием высокой температуры и механического давления, постоянно выдерживая три жестких условия деградации: высокую температуру, сжимающую нагрузку и термоциклирование. Следовательно, он требует высочайшего уровня термостойкости, несущей способности и стойкости к термической усталости. Обычные гладкие и покрытые валки не выдерживают длительных операций горячей прокатки с большими нагрузками.
·Операционная экономика
Отличная стойкость к термическому растрескиванию значительно продлевает цикл восстановления поверхности и токарной обработки, снижая ежегодную частоту технического обслуживания шлифования на 75%. Постоянная стабильность размеров при каландрировании снижает отходы сырья на 12%–20%, что дает значительные экономические выгоды при массовом производстве. Жесткая внешняя/жесткая внутренняя конструкция обеспечивает высокую ударопрочность; случайное попадание постороннего предмета в зазор с меньшей вероятностью приведет к необратимому повреждению, а незначительный износ поверхности можно устранить путем токарной обработки на месте. Устойчивая к высоким температурам подложка не прилипает к расплавленным волокнам ПП или ПЭ, что сводит к минимуму накопление поверхности рулона и сокращает ежедневное время простоя при очистке.
·Повышение качества
Уплотнение нетканого материала горячей прокаткой является равномерным, с постоянной прочностью на разрыв как в машинном, так и в поперечном направлениях, что снижает поломку во время растяжения и соответствует европейским и американским стандартам испытаний медицинских материалов. Высокотемпературное каландрирование литой пленки обеспечивает равномерную толщину, улучшая совместимость последующих процессов резки и ламинирования. Быстрый отвод влаги сохраняет ткань сухой без следов влаги, предотвращая послепродажные проблемы, такие как рост плесени и расслоение во время хранения.

 английский