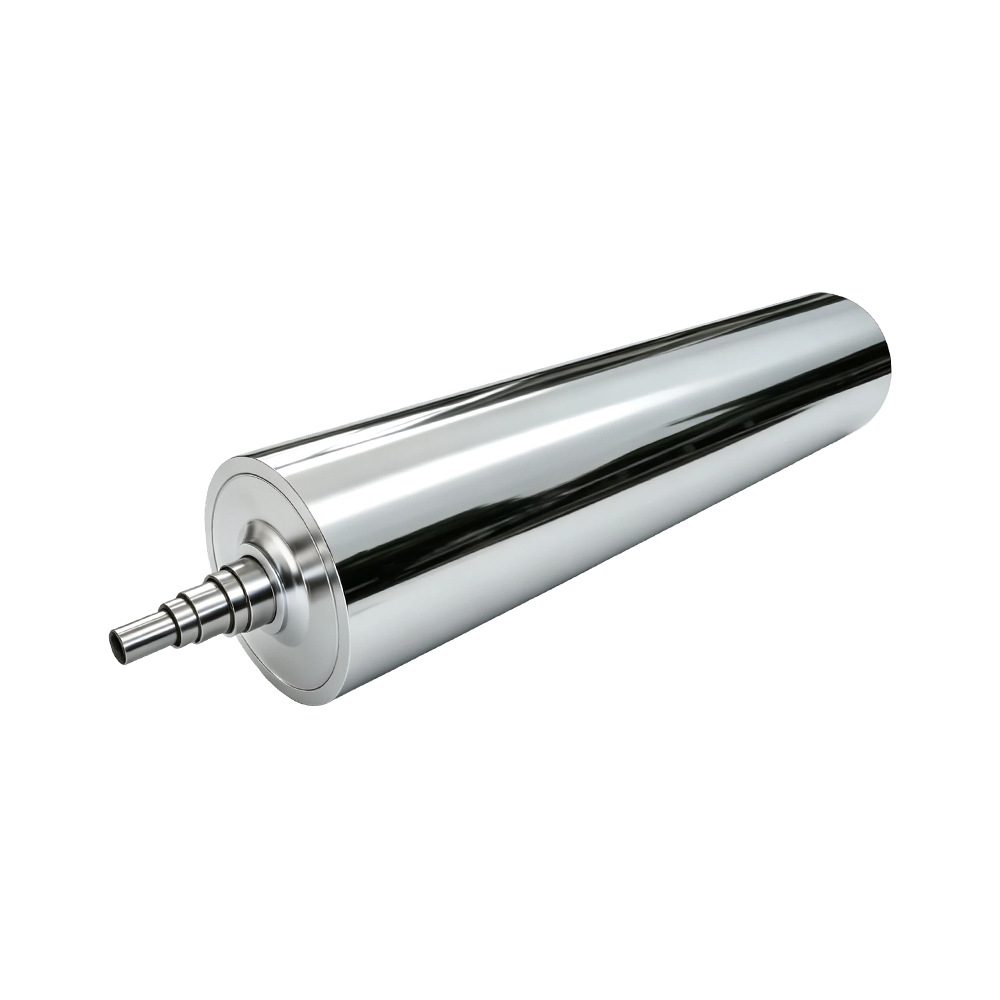
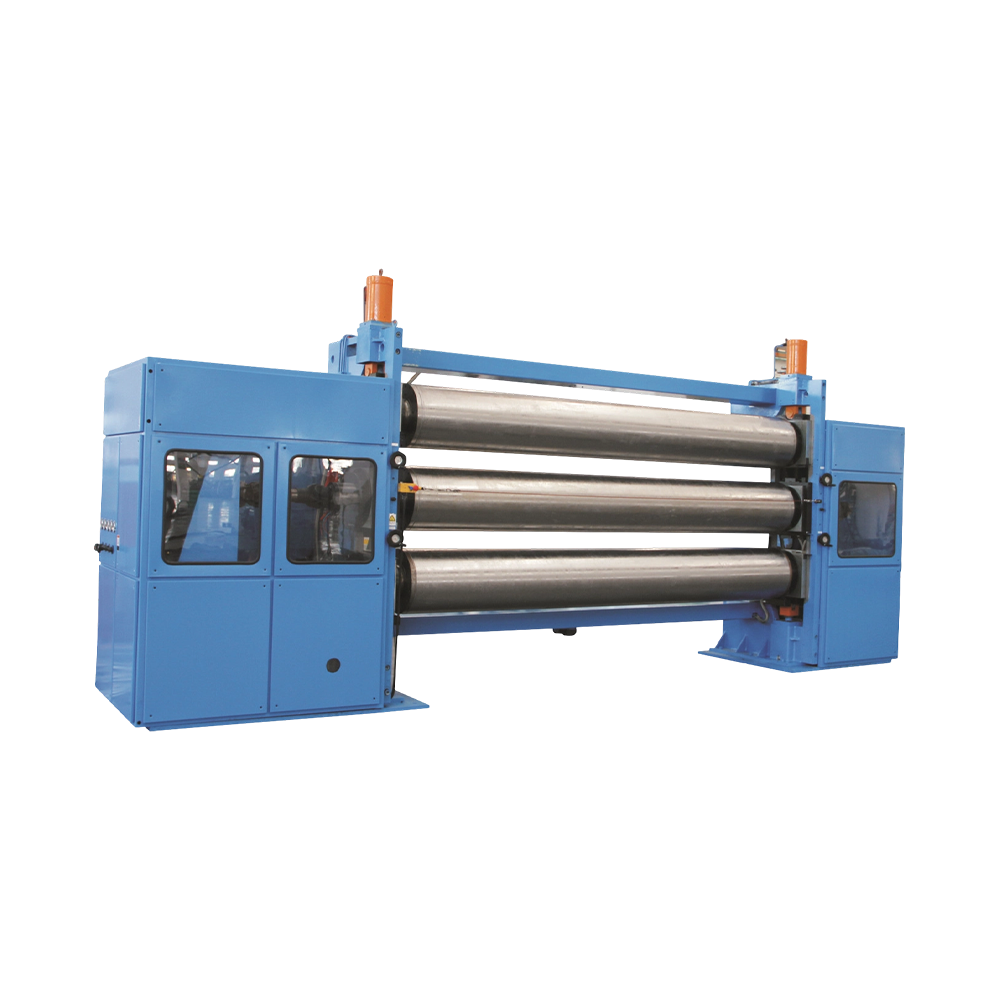
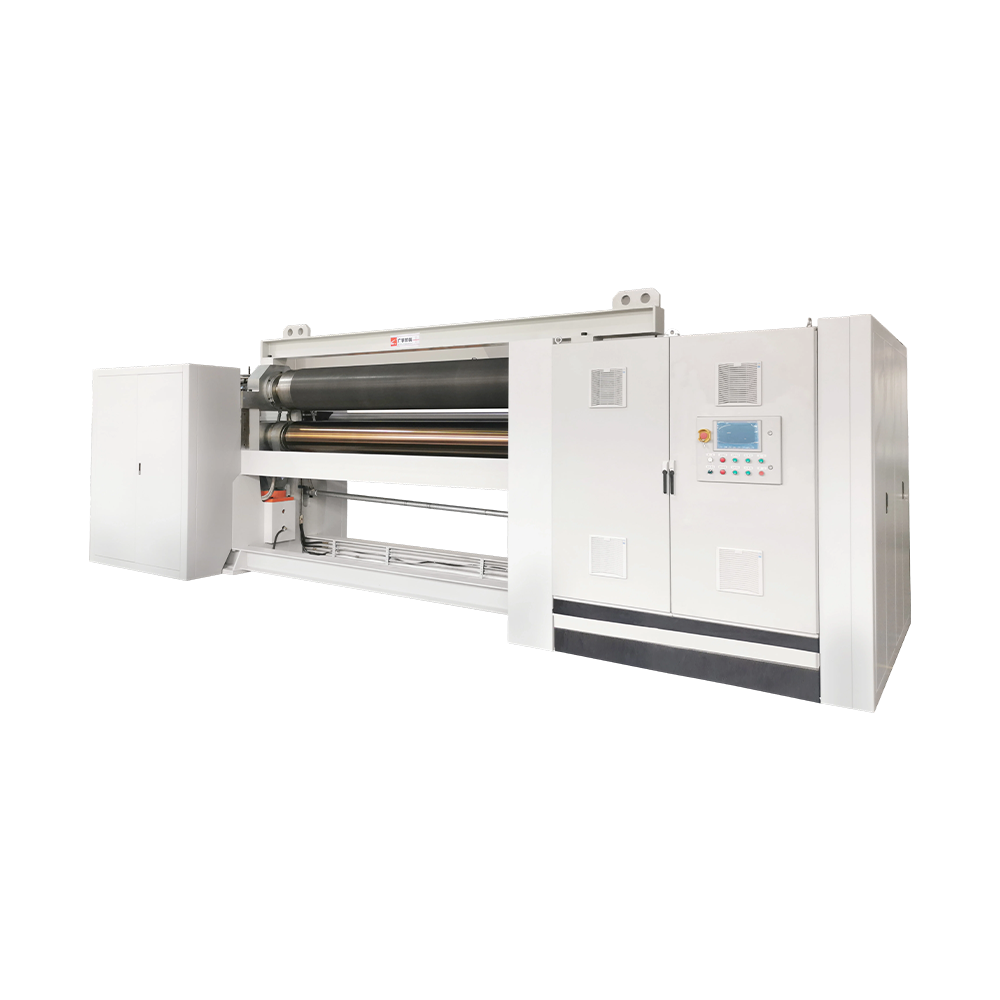
·Глубокозакаленная подложка
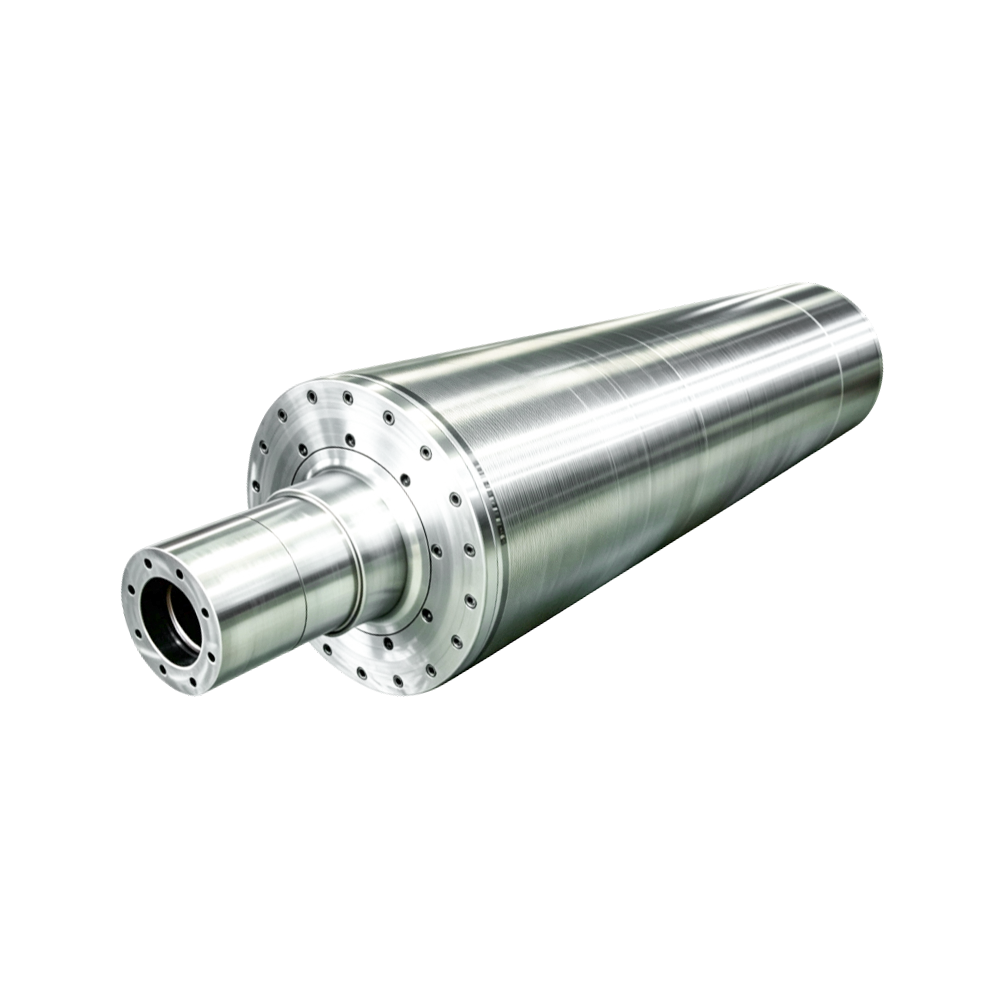
Изготовлены из слитков рафинированной стали ESR 9Cr3MoV, цельнокованых для контроля неметаллических включений и пористости в соответствии со стандартами обнаружения дефектов класса А. Глубокая изотермическая закалка в сочетании с криогенной обработкой –120°C обеспечивает эффективную глубину упрочненного слоя 16–24 мм с равномерной твердостью поверхности HRC 62–68. При длительной прокатке под высоким давлением пленок, нетканых материалов и тонких металлических полос не происходит отслаивания поверхности или локального разрушения, что увеличивает срок службы по износу на 125% по сравнению с обычными роликами холодной прокатки из кованой стали. Каждый ролик можно перешлифовать и отремонтировать 3–5 раз, что значительно продлевает общий цикл обслуживания.
· Микроканальное охлаждение с замкнутым контуром
Замкнутая полая подложка с однородной толщиной стенки и симметрично расположенными микроканальными охлаждающими каналами, поддерживающая допуск толщины стенки ≤0,03 мм. В условиях эксплуатации в условиях окружающей среды общий перепад температур поверхности валков составляет ≤±0,5°С, что обеспечивает равномерную деформацию сжатия. При высокоскоростной прокатке сверхшироких полотен диаметром 3600 мм не происходит отклонения в сжатии между краями и центром, что полностью решает распространенные проблемы неравномерной толщины кромок и рыхлых/плотных кромок в широких пленках. Охлаждающая среда отводит тепло трения, выделяющееся во время прокатки и экструзии, предотвращая локальное тепловое расширение из-за повышения микротемпературы и постоянно поддерживая точность каландрирования на микронном уровне.
·Четырехступенчатое прецизионное шлифование
За грубой шлифовкой, получистовой шлифовкой, зеркальным хонингованием и сверхтонкой полировкой —четыре последовательных процесса— следует гальваническое покрытие слоя твердого хрома с микротрещинами плотностью 0,12–0,20 мм. Слой хрома внедряется в микротекстуру подложки, обеспечивая адгезию, намного превосходящую традиционные процессы гальванопокрытия. Шероховатость поверхности полностью регулируется по всей поверхности рулона, что позволяет выполнять как ультразеркальную отделку оптического класса, так и индивидуальное выравнивание матовых поверхностей по мере необходимости. При прокатке биоразлагаемых материалов PLA и мягких пленок ПВХ поверхность устойчива к коррозии под воздействием кислотных добавок, сохраняя длительный блеск и предотвращая перенос царапин на готовые основания.
·Сверхточная динамическая балансировка класса G0.6
Три этапа калибровки —грубая балансировка после первоначальной обработки, вторичная балансировка после термообработки и прецизионная балансировка при моделируемом предварительном сжатии при полной нагрузке— обеспечивают заводскую оценку динамической балансировки G0,6, превосходящую отраслевой стандарт G2,5. При высокоскоростном каландрировании со скоростью 300 м/мин микровибрация отсутствует; сверхтонкие пленки толщиной 8–50 мкм и нетканые материалы плавно каландрируются без периодических следов вибрации, что повышает выход высококачественной упаковки и электронных подложек более чем на 90%.
·Структура с низким остаточным напряжением
После ковки заготовка подвергается 60-дневному естественному старению плюс высокочастотному вибрационному снятию напряжений, снижая внутреннее остаточное напряжение почти до нуля. При постоянной нагрузке высоким давлением упругая деформация демонстрирует обратимую стабильность; непрерывное производство в течение шести месяцев поддерживает отклонение профиля валков ниже 1 мкм, что значительно сокращает время простоя линии и адаптируется к круглосуточным моделям производства за рубежом без присмотра.
·Антиадгезионная поверхность
Плотный слой хрома имеет низкую поверхностную энергию, что затрудняет прилипание и наращивание мягких полимерных материалов, таких как ПЭ, ПП и ЭВА. По сравнению с роликами из простой стали без покрытия время простоя при очистке сокращается на 75%, что исключает точечные вмятины на поверхности полотна, вызванные накопленными отложениями —особенно подходит для экологически чистых производственных сред в гибкой упаковке пищевых продуктов и материалах для гигиены матери и ребенка.
·Позиционирование процесса
Работая исключительно при температуре окружающей среды/низких температурах, ролик использует высокое механическое давление для калибровки толщины подложки, выравнивания поверхности и установки натяжения. Он решает три основные проблемы: усталость при контакте под высоким давлением, точность размеров на микронном уровне, а также долговременный блеск поверхности и износостойкость. Он не использует процессы высокотемпературной плавки и представляет собой специальный валик для последующих операций по отделке пленки.
·Операционная экономика
Толстая закаленная подложка позволяет проводить многократную повторную шлифовку и восстановление, что снижает амортизированную стоимость одного ролика на 52%. Долгосрочная стабильность профиля и постоянная точность динамической балансировки существенно сокращают трудозатраты на ввод в эксплуатацию и техническое обслуживание линии. Коррозионностойкая поверхность сводит к минимуму дефекты, снижает процент брака и улучшает использование сырья. Незначительные царапины на поверхности можно отполировать локально без полной повторной гальванизации, при этом затраты на техническое обслуживание составляют всего 35% от затрат на обычные ролики холодной прокатки.
·Повышение качества
Равномерная толщина как в машинном, так и в поперечном направлении обеспечивает отличную совместимость с последующими процессами резки, ламинирования, печати и нанесения покрытий. Поверхность не имеет царапин, ямок и следов вибрации, что обеспечивает оптическое пропускание пленки, адгезию упаковочной пленки к отпечаткам и гладкость нетканого материала на ощупь, что полностью соответствует европейским и американским экспортным стандартам качества. Низкотемпературное каландрирование не изменяет внутреннюю молекулярную структуру материала, обеспечивая стабильную усадку пленки и предотвращая сморщивание или деформацию готовой продукции во время хранения.

 английский