·Проектирование сверхдлинных конструкций
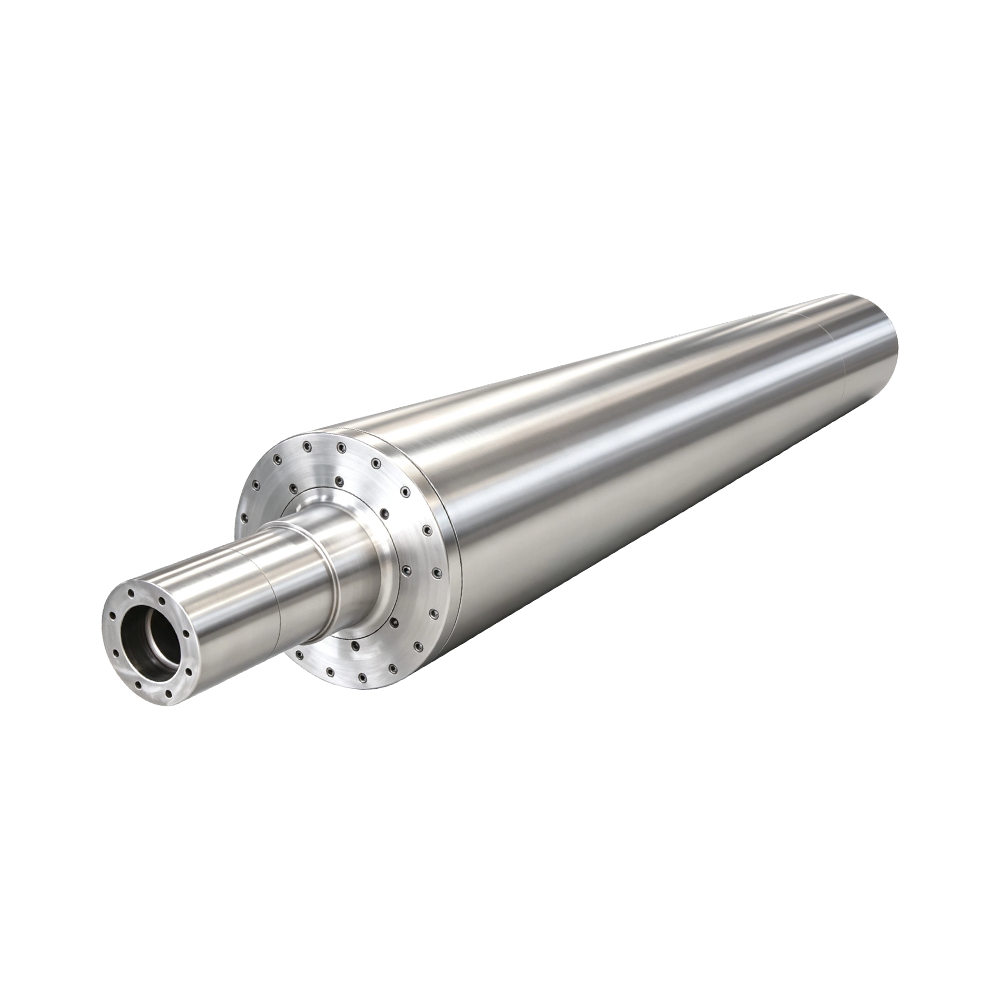
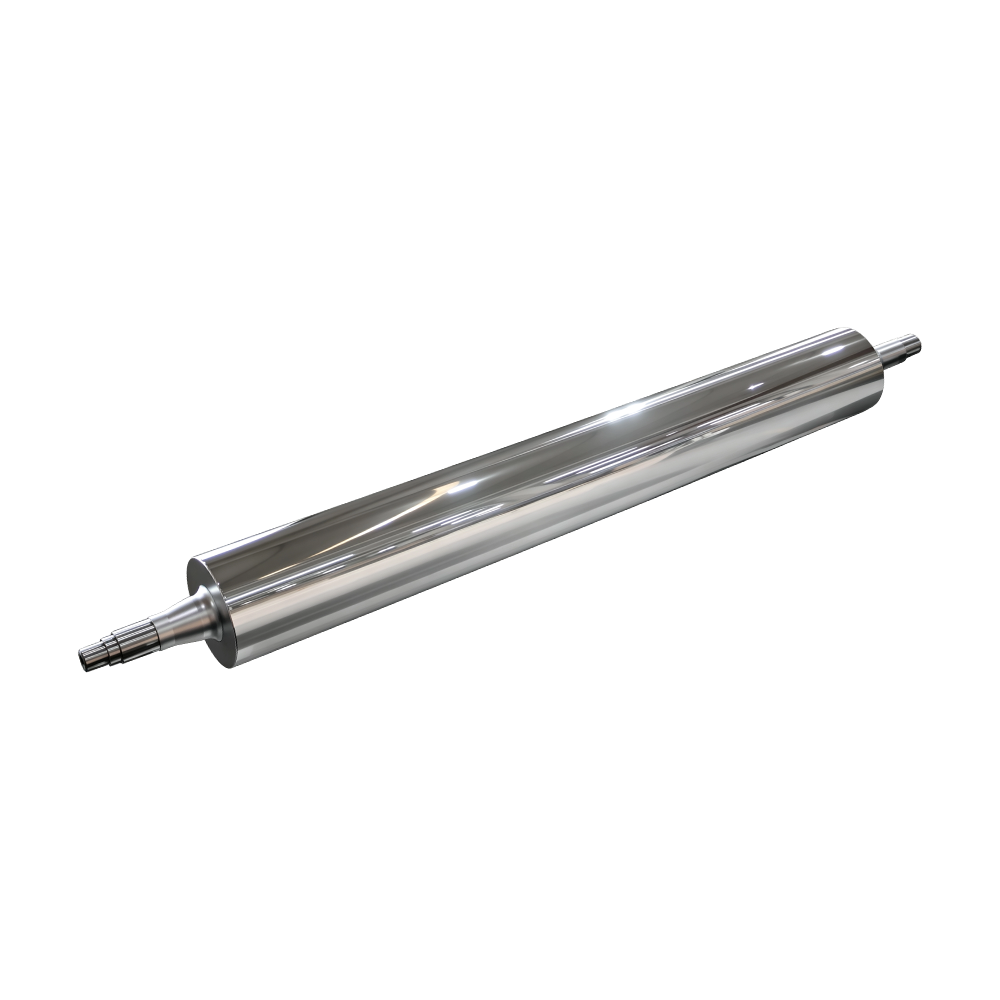
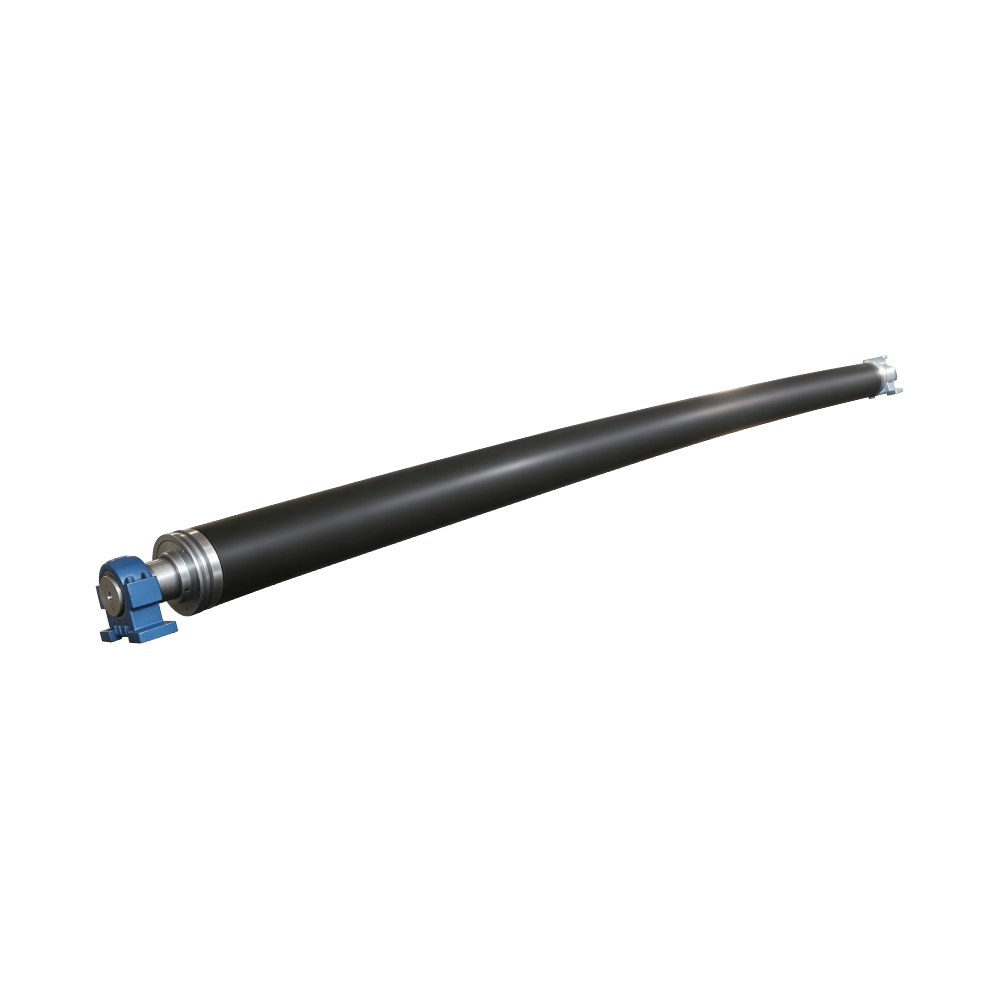
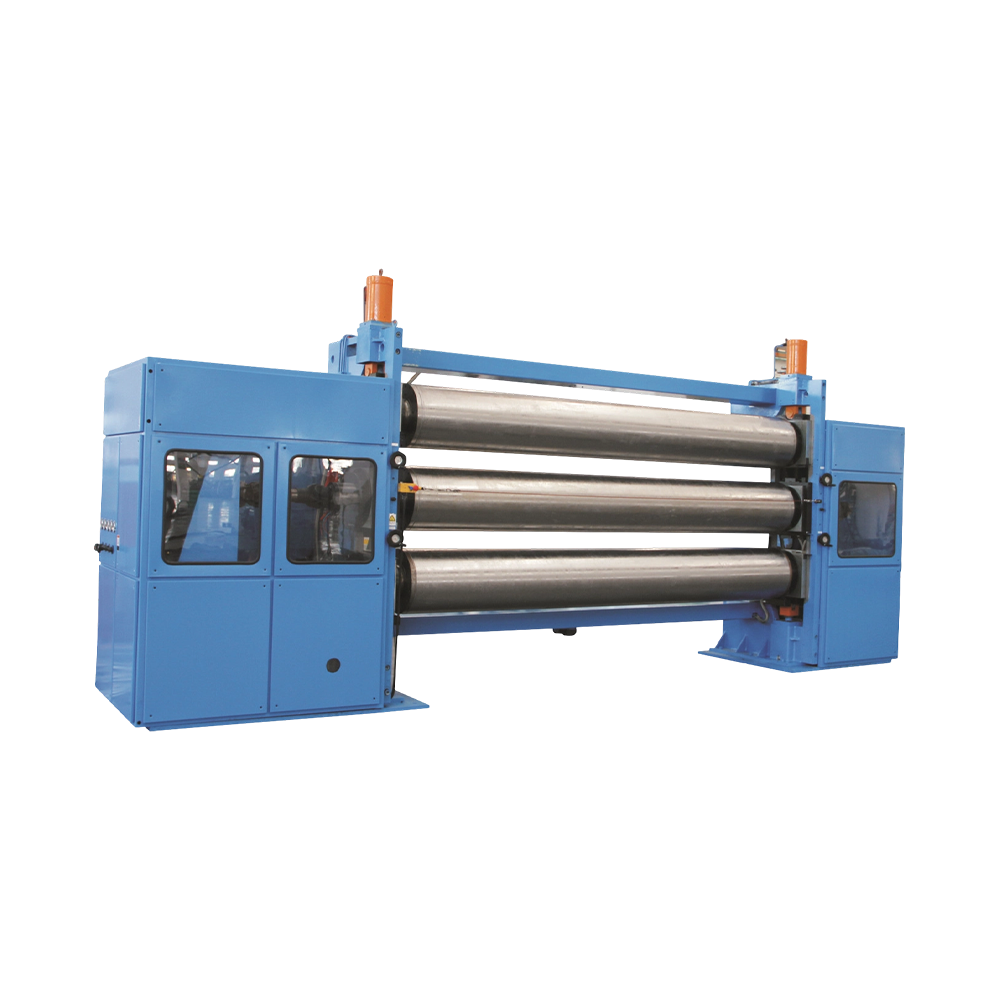
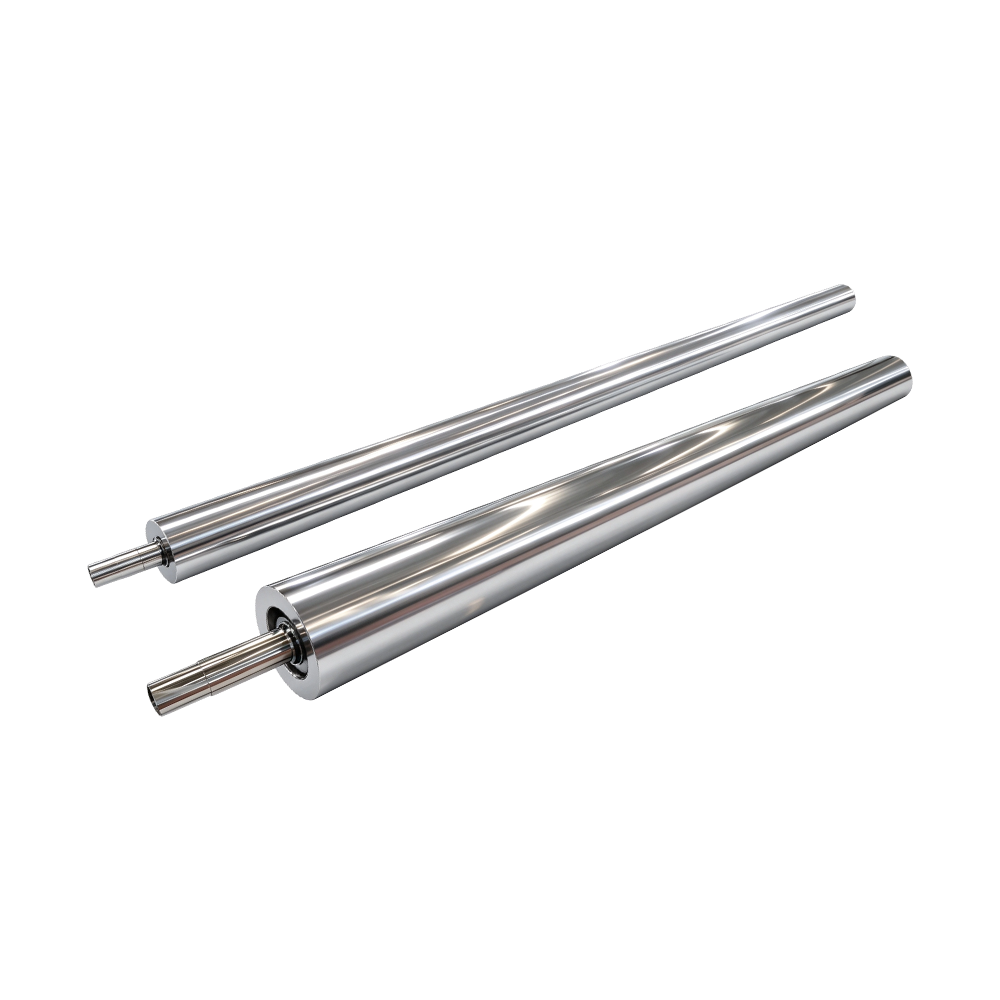
Максимальная эффективная длина регулирования температуры достигает 16 000 мм благодаря конструкции, препятствующей провисанию. Обычные ролики контроля температуры ограничены технологическим оборудованием и конструкцией, их эффективная длина обычно не превышает 4200 мм. Сверхдлинные ролики очень склонны к провисанию собственного веса в сочетании с термической деформацией, что приводит к поперечному изменению толщины пленки и отклонению полотна. Градиентная ковочная конструкция с переменной толщиной стенки и утолщенной центральной стенкой оптимизирует распределение усилия. Трехэтапное снятие напряжений посредством закалки и отпуска, низкотемпературного отпуска и длительного вибрационного старения после черновой обработки обеспечивает максимальное устранение остаточных напряжений. При длительной работе при постоянной температуре 180–230℃ центральная деформация провисания контролируется в пределах 0,022 мм, что эффективно решает давние отраслевые проблемы на сверхшироких линиях по производству пленок и нетканых материалов.
·Равномерность температуры
Многоконтурная зональная композитная спиральная структура проточного канала поддерживает перепад температур ≤±0,9℃ на сверхдлинных роликах (длина >10000 мм), исключая холодные края на обоих концах и перегрев в центре. При применении обычных односпиральных проточных каналов к сверхдлинным роликам тепловая среда непрерывно охлаждается вдоль направления длины, при этом осевой перепад температур обычно превышает 2℃. Оптимизированные с помощью моделирования гидродинамики многоходовые возвратно-поступательные спиральные каналы теплообмена с многоточечным входом/выходом и полнодиапазонным турбулентным теплообменом уравновешивают компенсацию теплопотерь на обоих концах сверхдлинных роликов. Обеспечивает равномерный теплообмен без внешних зонированных модулей контроля температуры, гарантируя постоянные условия нагрева слева направо по сверхшироким материалам, предотвращая неравномерность кристаллизации пленки и поперечные колебания прочности связи нетканого материала.
·Интегральная ковка
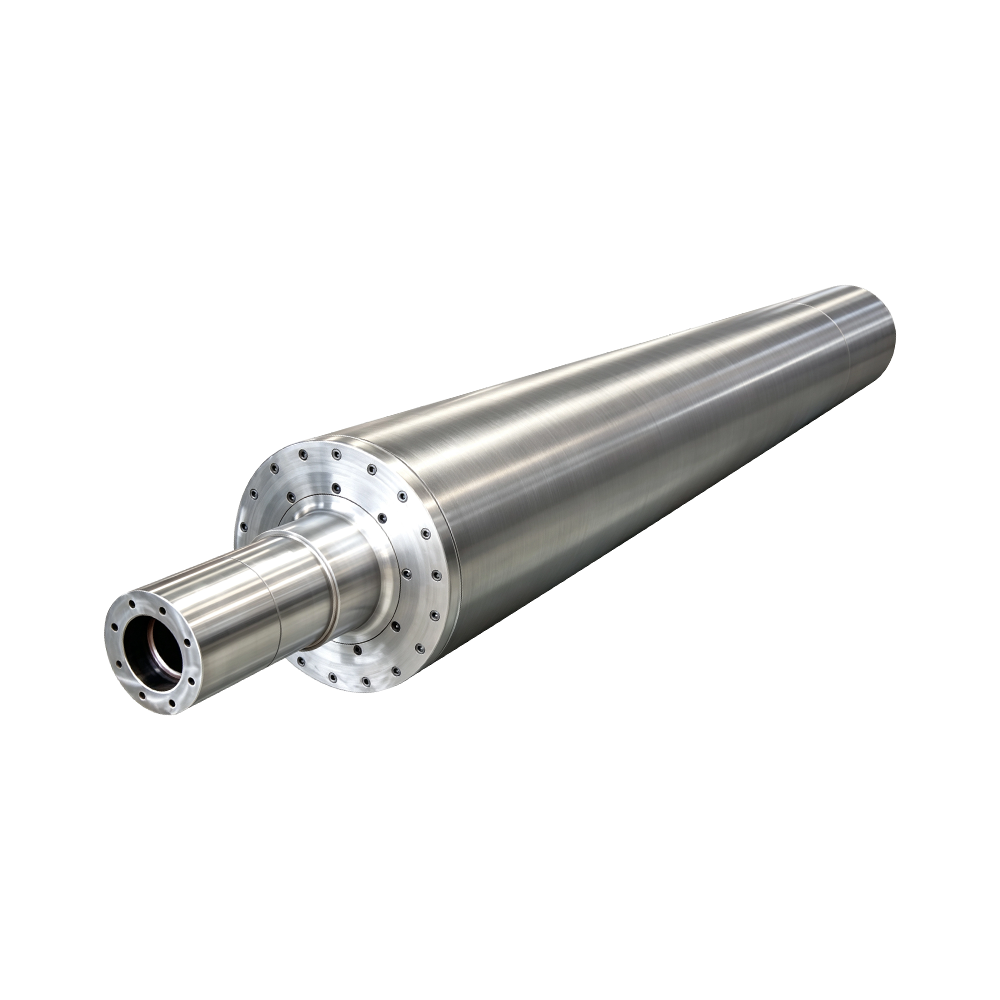
Процесс объемной интегральной ковки исключает сегментированные сварные швы, предотвращая концентрацию напряжений в сварном шве и долгосрочные риски утечки в термическом цикле. Сверхдлинные ролики, представленные на рынке, обычно используют многосегментную сварку оболочек с непостоянной металлургической структурой в зонах сварки, склонных к деформации и внутренней утечке при повторяющихся термоциклированиях. Цельнолитая ковочная заготовка из крупногабаритной легированной стали позволяет обрабатывать весь ролик за одно целое без слабых зон сварного шва. Внутренние проточные каналы имеют встроенную фрезеровку в глубоких отверстиях, что обеспечивает более высокую стабильность давления уплотнения, а системы циркуляции термического масла или охлаждающей воды поддерживают рабочее давление 1,6 МПа в течение длительного времени, что подходит для круглосуточного круглогодичного производства на зарубежных заводах.
·Динамическая балансировка и эксплуатационная точность
Динамическая балансировочная марка G1.0 с радиальным биением ≤0,004 мм на сверхдлинных роликах, совместимая с максимальной скоростью линии 320 м/мин. Сверхдлинные ролики имеют большую длину и высокий собственный вес, а обычные процессы динамической балансировки не способны устранить вибрацию на большие расстояния, вызывая периодические следы вибрации и морщины материала на высокой скорости. Сегментированная многоточечная калибровка динамической балансировки с цельноковаными шейками и корпусом ролика значительно повышает жесткость несущей способности. При непрерывной обработке сверхтонких пленок и легких нетканых материалов эффективно устраняется дрожание полотна и периодические светло-темные полосы, что значительно снижает процент брака сверхтонких подложек.
·Универсальность обработки поверхности
Полный спектр вариантов обработки поверхности, совместимый с одним сверхдлинным роликом контроля температуры, настраиваемым для зеркального, матового/сатинового или антипригарного покрытия поверхностей для предварительного нагрева, охлаждения и каландрирования в многопроцессных приложениях. В отличие от однофункциональных роликов, после обработки структуры с контролем температуры ролик может подвергаться ультразеркальной полировке, пескоструйной обработке с ЧПУ, твердому хромированию или тефлоновому антипригарному покрытию. Одна и та же сверхширокая производственная линия может переключать процессы обработки поверхности для охлаждения литой пленки, предварительного нагрева, калибровки и матового каландрирования, сокращая инвестиции в запасные ролики и оптимизируя затраты на основные средства.
·Долгосрочная надежность производства
Бесшовная интегральная ковка исключает коррозию сварных швов и утечки среды, значительно снижая частоту остановок для технического обслуживания. Стабильная однородность температуры обеспечивает высокую поперечную однородность качества продукции, уменьшая колебания толщины и плохие дефекты ламинирования. Превосходный контроль термической деформации исключает частые остановки для калибровки параллельности валков, повышая производительность линии. Прочная подложка обеспечивает локальный ремонт поверхности и повторное хромирование без полной замены роликов, что снижает долгосрочные эксплуатационные расходы.
·Гибкость линии
Один и тот же сверхдлинный ролик контроля температуры гибко адаптируется как к условиям нагрева/постоянной температуры, так и к условиям охлаждения/калибровки, переключаясь между тепловым маслом и охлаждающей водой. Широко совместим с отечественными, европейскими и импортируемыми из Юго-Восточной Азии сверхширокопрофильными экструзионными, литейными и неткаными горячекатаными установками. Интерфейсы шейки, фланца и соединения поддерживают нестандартное согласование модификаций без модификации рамы оборудования заказчика.

 английский