·Высокопрочная закаленная и отпущенная стальная подложка
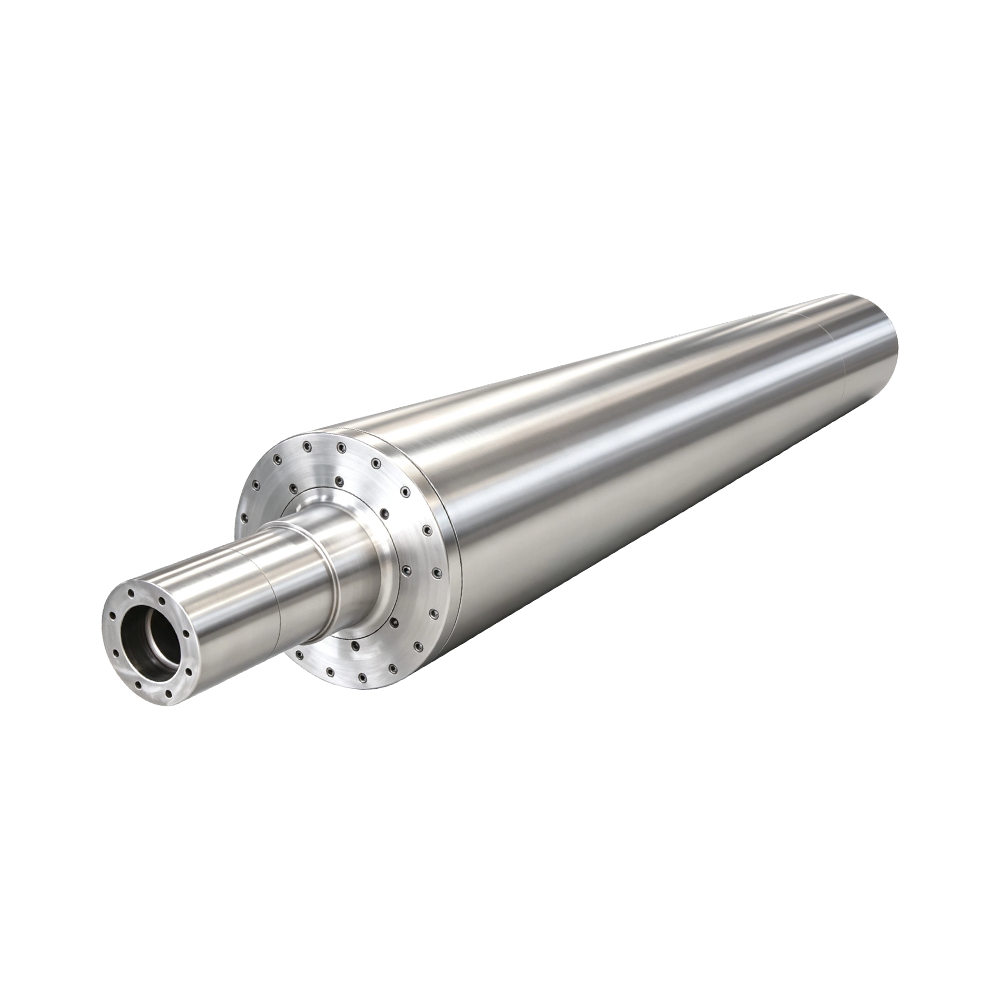
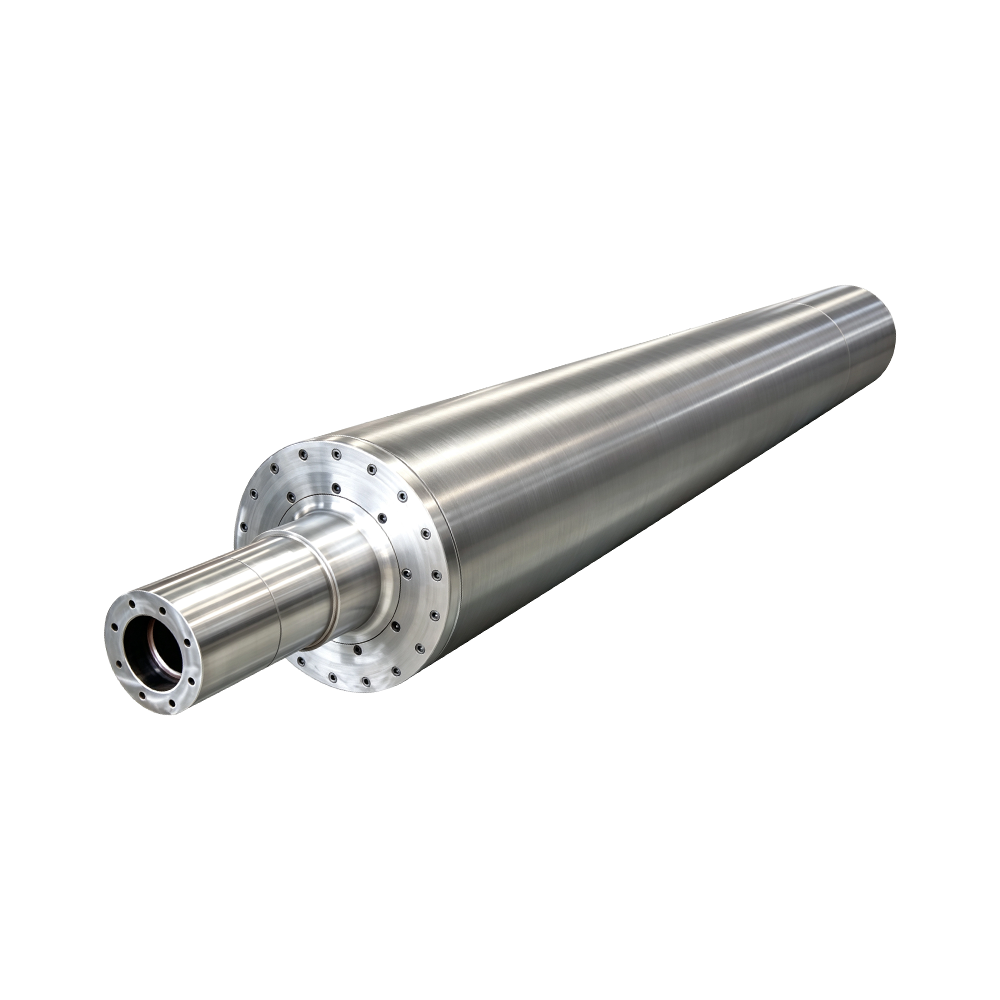
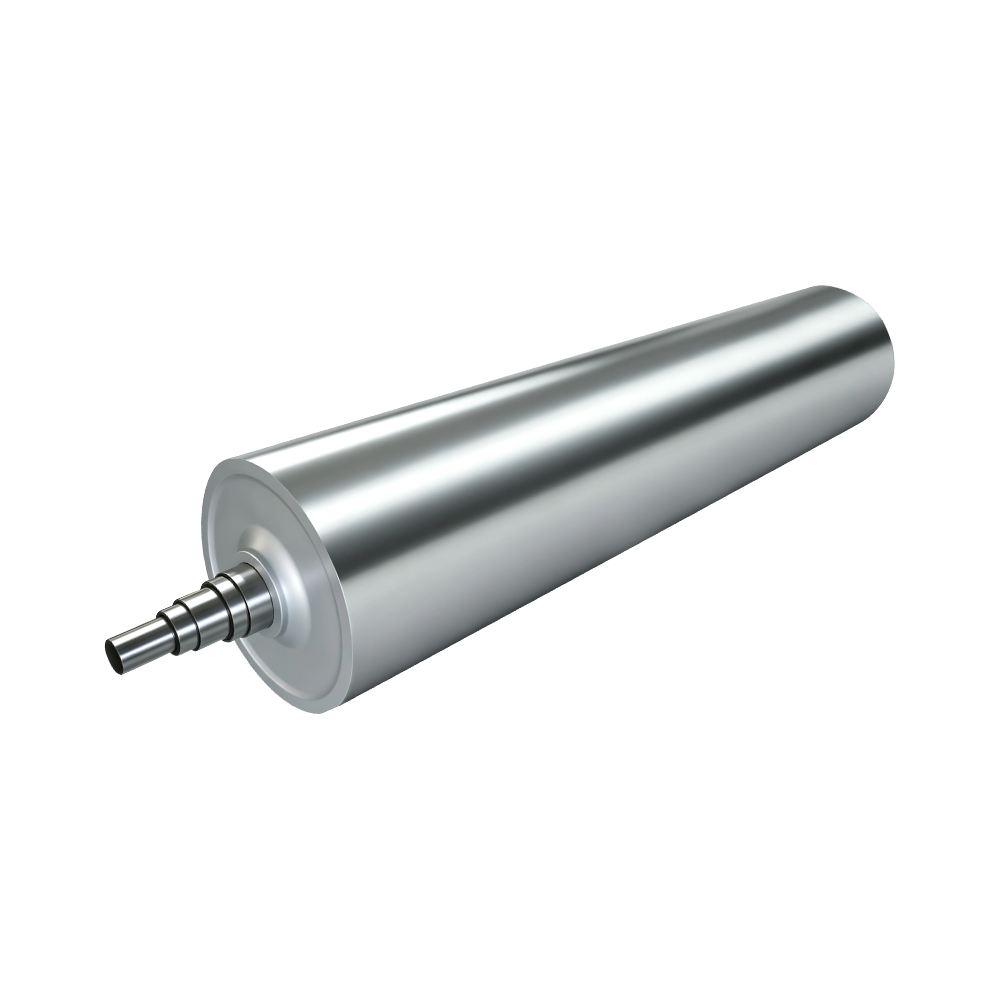
Поддерживает прогиб корпуса ролика ≤0,0025 мм при постоянной растягивающей нагрузке, сохраняя стабильность формы ролика при длительной высокоскоростной работе. Валик предварительного нагрева MDO непрерывно выдерживает натяжение пленки на протяжении всего процесса. Обычные ролики имеют тенденцию к небольшому прогибу под длительной нагрузкой, что приводит к дисбалансу напряжений пленки. Интегральная ковка 42CrMo4 с многократной обработкой старением полностью снимает внутреннее напряжение, обеспечивая достаточный запас жесткости. При высокоскоростной непрерывной растягивающей нагрузке 180 м/мин деформация изгиба роликов строго контролируется, что исключает частые остановки для повторной калибровки параллельности валков и обеспечивает длительную стабильность непрерывного растяжения.
·Сверхточная зеркальная твердая хромированная поверхность
Обеспечивает контактную поверхность с низким коэффициентом трения Ra≤0,01 мкм, предотвращая адгезию пленки и царапины во время сверхтонкого растяжения подложки. Сверхтонкое шлифование в сочетании с плотным твердым хромовым гальваническим покрытием позволяет получить гладкую поверхность, свободную от микроскопических выступов. Для сверхтонких литых листов толщиной 8–120 мкм и воздухопроницаемых пленочных подложек поверхность пленки не царапается во время транспортировки. При обработке биоразлагаемых материалов или наполненных модифицированных пленок низкомолекулярные добавки нелегко прилипают к поверхности валика, что упрощает рутинную очистку и эффективно уменьшает количество поверхностных кристаллических пятен и дефектов царапин.
·G1.0 Динамическая балансировка высочайшего класса
Достигает радиального биения ≤0,003 мм, устраняя периодические следы вибрации и сморщивание пленки на высокой скорости. К узлам продольного растяжения предъявляются строгие требования к плавности хода роликов. Даже небольшая вибрация вызывает поперечные сморщивания пленки и периодические колебания толщины. Заводская реализация высокоточной динамической балансировки G1.0 с цельнообработанными шейками и корпусом ролика обеспечивает безвибрационную высокоскоростную работу, гарантируя плавную транспортировку пленки и равномерную передачу натяжения, отвечая требованиям высокоточного растяжения сепараторов литиевых батарей и упаковочных пленок премиум-класса.
·Широкотемпературная стабильная структура
Поддерживает непрерывную работу от 40℃ до 180℃ с регулируемыми скоростями нагрева и охлаждения, обеспечивая многоступенчатые градиентные процессы предварительного нагрева. Металлургическая конструкция подвергается стабилизационной термической обработке, предотвращающей кумулятивную деформацию термических напряжений при частых циклах нагрева и охлаждения. Поддерживает схемы градиентного нагрева на производственных линиях, позволяя литому листу постепенно достигать идеальной температуры растяжения и избегая концентрации внутренних напряжений из-за резкого повышения температуры, подходит для продольного растяжения MDO, формирования микропор воздухопроницаемой пленки и процессов предварительного нагрева с двухосной ориентацией.
·Оптимизация тепловых характеристик
Оптимизированная однородность толщины стенок оболочки и спиральный канал потока обеспечивают повышение эффективности теплообмена на 30% при более быстром температурном отклике. Многие производители используют простые нагревательные ролики в качестве замены профессиональным растягивающим роликам предварительного нагрева, что приводит к грубой конструкции проточного канала, неравномерной толщине стенок и чрезмерному отклонению температуры во время производства широкой ширины. Температура поверхности ролика быстро следует за изменениями скорости линии во время ускорения и замедления, что значительно снижает отходы при переключении. Равномерный нагрев по всей ширине пленки улучшает постоянство коэффициента растяжения, сужает допуск на толщину готового изделия и повышает стабильность продольной прочности на растяжение и разрыв от партии к партии.
·Долгосрочная надежность производства
Плотный износостойкий хромированный слой устойчив к царапинам и локальному износу из-за длительного трения пленки, продлевая срок удержания зеркальной поверхности. Внутренние проточные каналы проходят испытания гидростатическим давлением 1,6 МПа без риска утечки, что подходит для длительного нагрева с циркуляцией термического масла. Корпус ролика обеспечивает отличную термоциклическую стойкость, сохраняя стабильность размеров на прерывистых линиях старт-стоп с расширенными циклами замены. Локализованные незначительные повреждения позволяют проводить полировку на месте без возврата на завод и повторного нанесения покрытия, что сокращает время простоя на техническое обслуживание.
·Повышение качества готовой продукции
Равномерный нагрев по всей ширине пленки улучшает постоянство коэффициента растяжения и сужает допуск на толщину готового изделия. Ориентация молекулярной цепи становится однородной, что повышает стабильность продольной прочности на разрыв и прочности на разрыв от партии к партии. Значительно снижается растяжение белых пятен, кристаллических пятен, морщин и дефектов царапин, что повышает выход высококачественных функциональных пленок. Сбалансированное внутреннее распределение напряжений в пленке предотвращает проблемы скручивания и деформации в последующих процессах старения и резки.

 английский