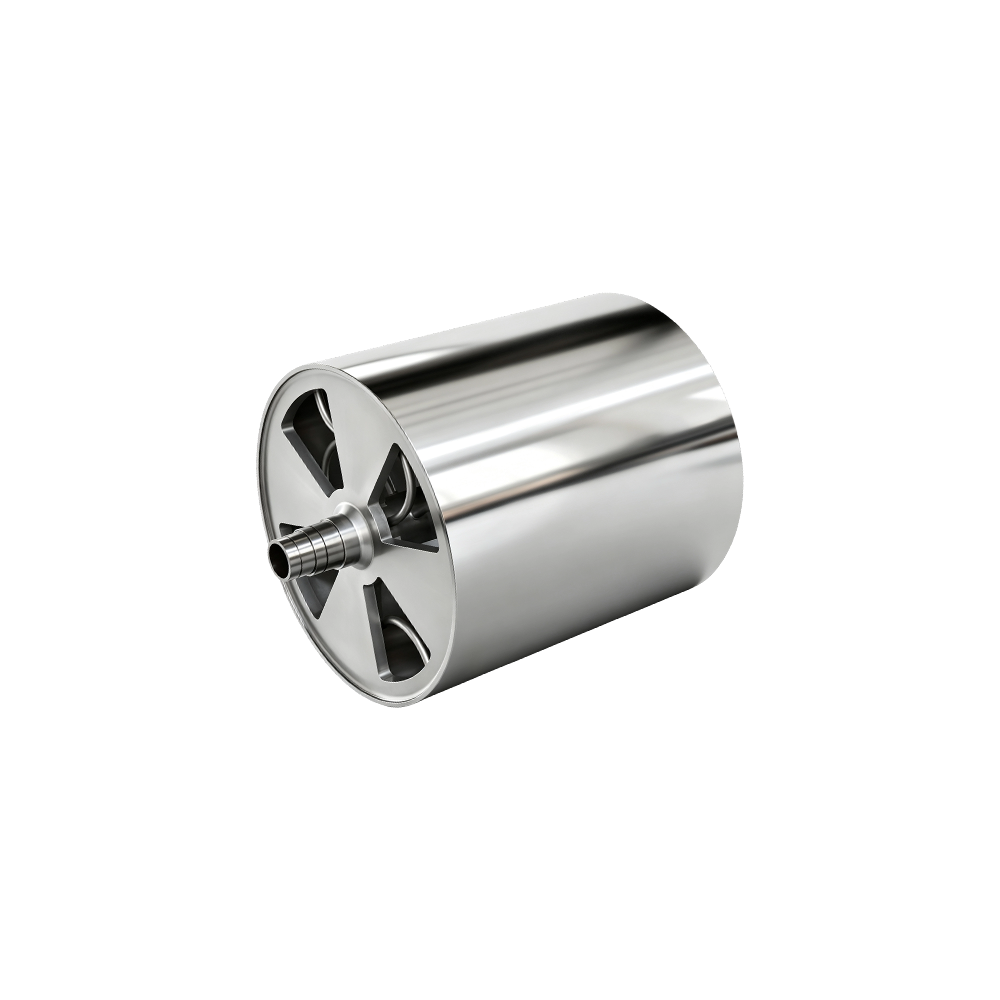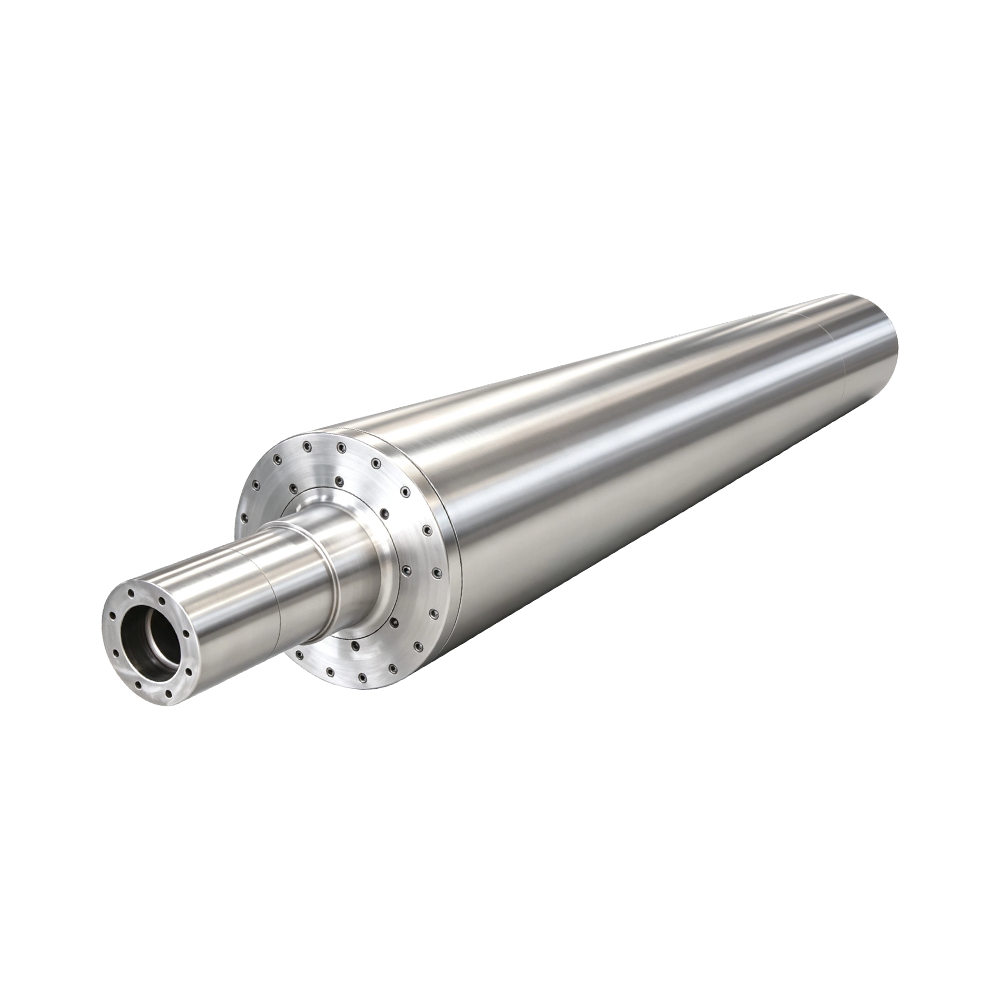
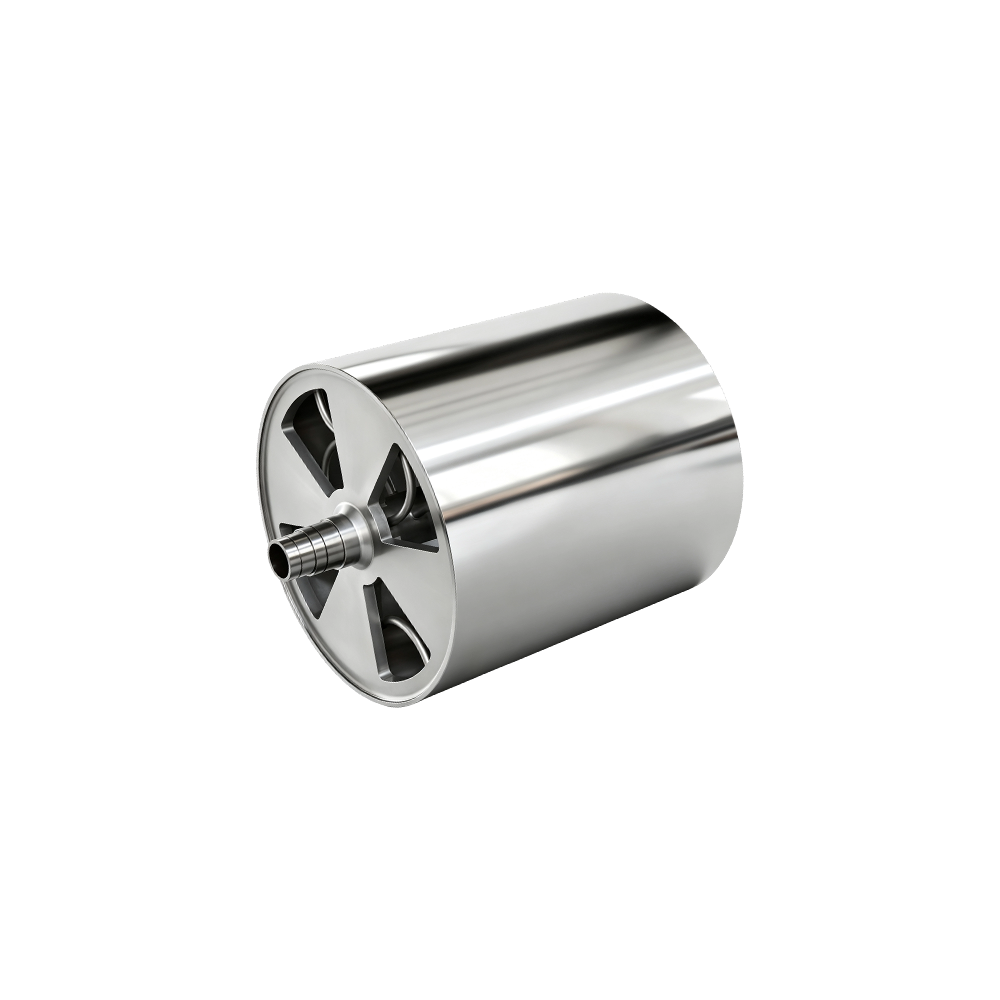
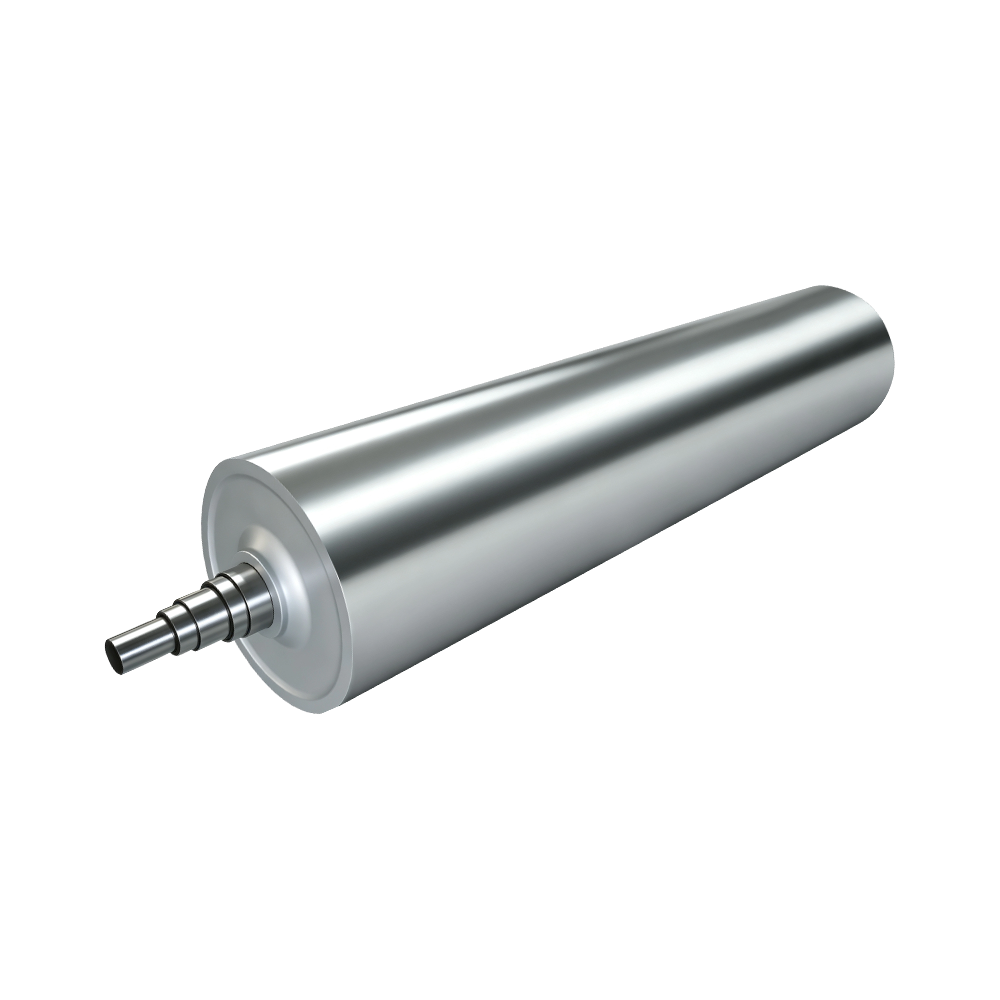
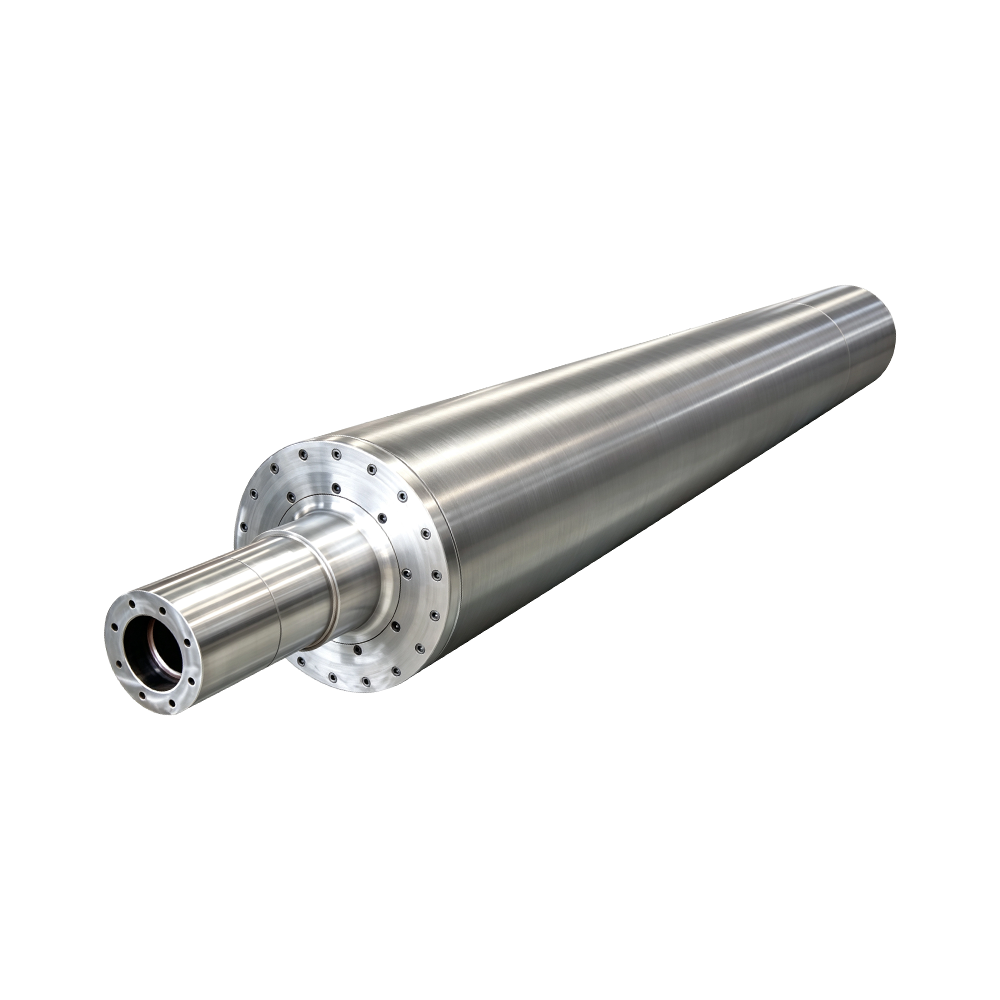
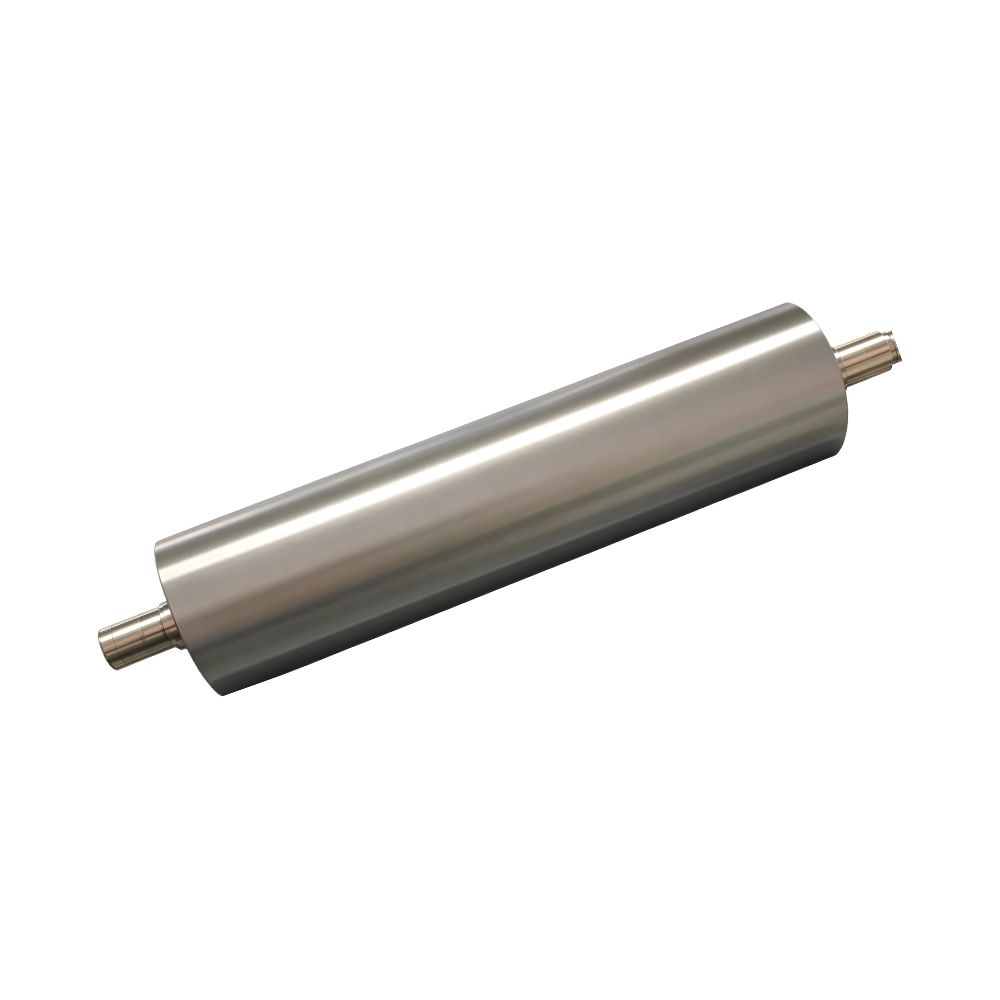
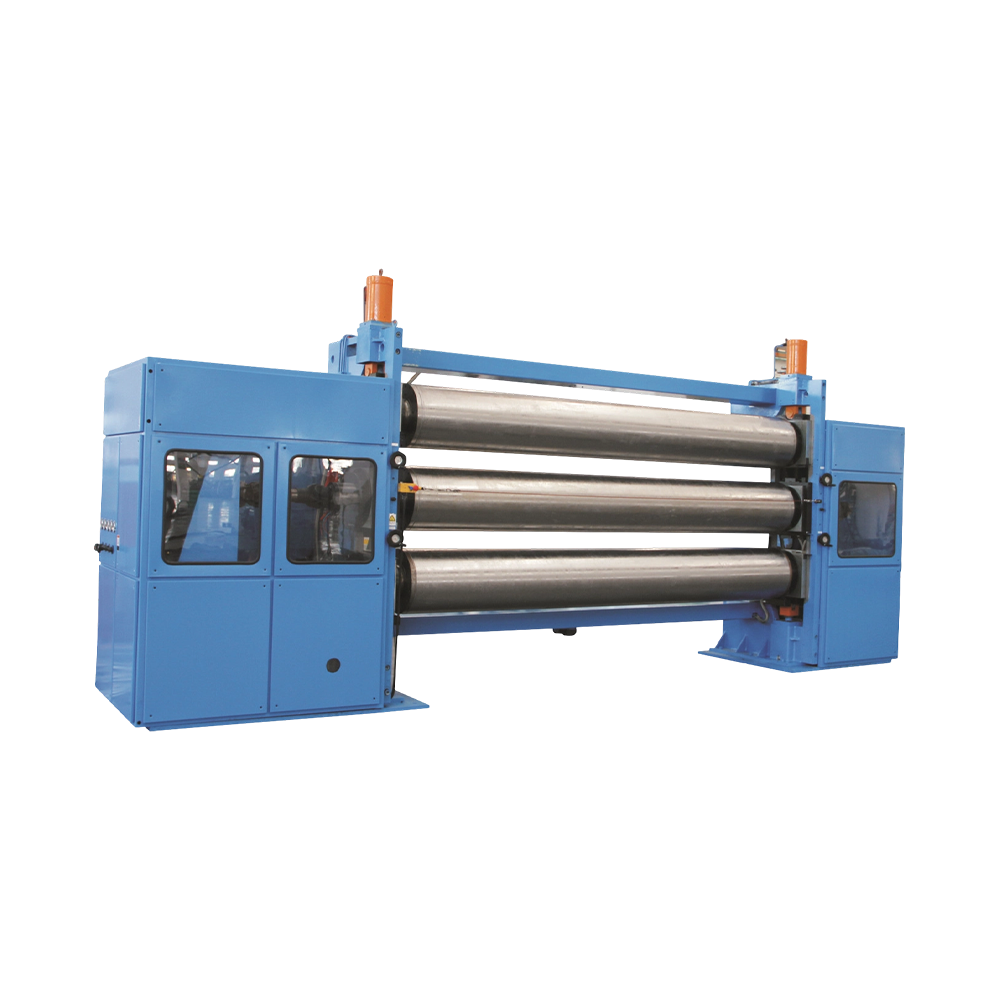
· Ступенчатая двухслойная спиральная двухпоточная канальная теплообменная структура обеспечивает осевой перепад температур ≤±0,5℃ по всему ролику, устраняя поперечную неравномерность кристаллизации и дефекты волн толщины на широкоширинных производственных линиях. В отличие от распространенных на рынке простых односпиральных сварных водяных каналов, в охлаждающем валке Guangyu используются двухслойные независимые циркуляционные охлаждающие каналы, фрезерованные на станке с ЧПУ, с двунаправленным ступенчатым потоком охлаждающей жидкости для теплообмена без мертвых зон. В условиях мгновенной контактной закалки с использованием высокотемпературных расплавов ПЭТ и ПП 280–310℃ сверхширокий корпус ролика диаметром 3800 мм поддерживает высокоравномерную температуру по всей поверхности, полностью решая распространенную в отрасли проблему чрезмерного охлаждения с обоих концов и недостаточного охлаждения в центре. Он стабильно контролирует консистенцию кристаллизации литого листа, снижая вероятность разрушения пленки при двухосном растяжении от источника.
·Комплексная ковка с многоступенчатым процессом снятия напряжений сводит к минимуму прогиб корпуса ролика при длительной эксплуатации с большими нагрузками большого диаметра, со статической концентричностью ≤0,008 мм и радиальным биением ≤0,0025 мм на высокой скорости. В обычных охлаждающих валках обычно используются бесшовные сварные фланцы из стальных труб, которые склонны к деформации при длительном чередовании циклов горячего и холодного охлаждения. Компания Guangyu выбирает высококачественную ковку сплавов со встроенной механической обработкой, осуществляя трехэтапное снятие напряжений посредством закалки и отпуска, низкотемпературного отпуска и снятия вибрационных напряжений. Ролик обеспечивает достаточный запас жесткости, вмещая большие диаметры Φ600–Φ2800 мм для удовлетворения требований непрерывной работы высокоскоростных литейных линий BOPET и сепараторов литиевых батарей, предотвращая периодические колебания толщины материнских листов, вызванные микродеформацией.
·Сверхточная многоступенчатая зеркальная полировка в сочетании с плотной толстослойной твердой хромированной композитной поверхностью обеспечивает минимальную шероховатость Ra≤0,006 мкм при толщине хромированного слоя ≥0,12 мм, противодействуя эрозии, царапинам и сохраняя долговременную точность зеркала. Точность поверхности ролика напрямую воспроизводится на литой подложке. Многоступенчатая прогрессивная шлифовка и наноуровневая ультразеркальная полировка позволяют нанести на подложку слой твердого хрома с низкой пористостью и металлургическим соединением. В процессе производства поверхность устойчива к коррозии от расплавленных экстрактов и царапинам от частиц примесей. По сравнению с обычными хромированными охлаждающими валками цикл удержания зеркальной поверхности увеличивается на 110%, что значительно снижает частоту повторной полировки в автономном режиме и обеспечивает долгосрочную стабильность светопропускания и блеска пленки.
·Индивидуальная конструкция согласования расхода обеспечивает высокоскоростную циркуляцию охлаждающей воды с повышением эффективности теплообмена на 35%, что обеспечивает быстрое гашение расплава и точный контроль мутности пленки и оптических свойств. Оптимизация моделирования гидродинамики учитывает различные характеристики полимерных материалов: БОПП требует быстрого глубокого охлаждения, ПЭТ требует градиентного управления охлаждением, а сепараторы литиевых батарей требуют строгого контроля скорости охлаждения. Благодаря внутреннему поперечному сечению проточного канала и оптимизации ориентации свинца система соответствует параметрам подачи воды в линию клиента для точного контроля скорости охлаждения расплава, помогая заводам стабильно регулировать размер литого листового сферолита для высокобарьерных оптических пленок и новых стандартов производства энергетических сепараторов.
·Полная калибровка динамической балансировки соответствует классу G0.8, превосходя отраслевой стандарт G2.5, работает без резонансных или вибрационных меток на сверхвысокой скорости линии 350 м/мин. Линии по производству двуосноориентированной пленки постоянно совершенствуются до более высоких скоростей, при этом вибрация напрямую создает видимую поперечную рябь на поверхностях литых листов. На заводе в Гуанъюй внедрена высокоточная система динамического балансировочного контроля G0.8 с цельноковаными опорными конструкциями, распределяющими нагрузки. При производстве сверхтонких оптических материнских листов и сепараторов литиевых батарей эффективно предотвращаются отклонения толщины, вызванные вибрацией, что значительно повышает показатели выхода высококачественной пленки.